
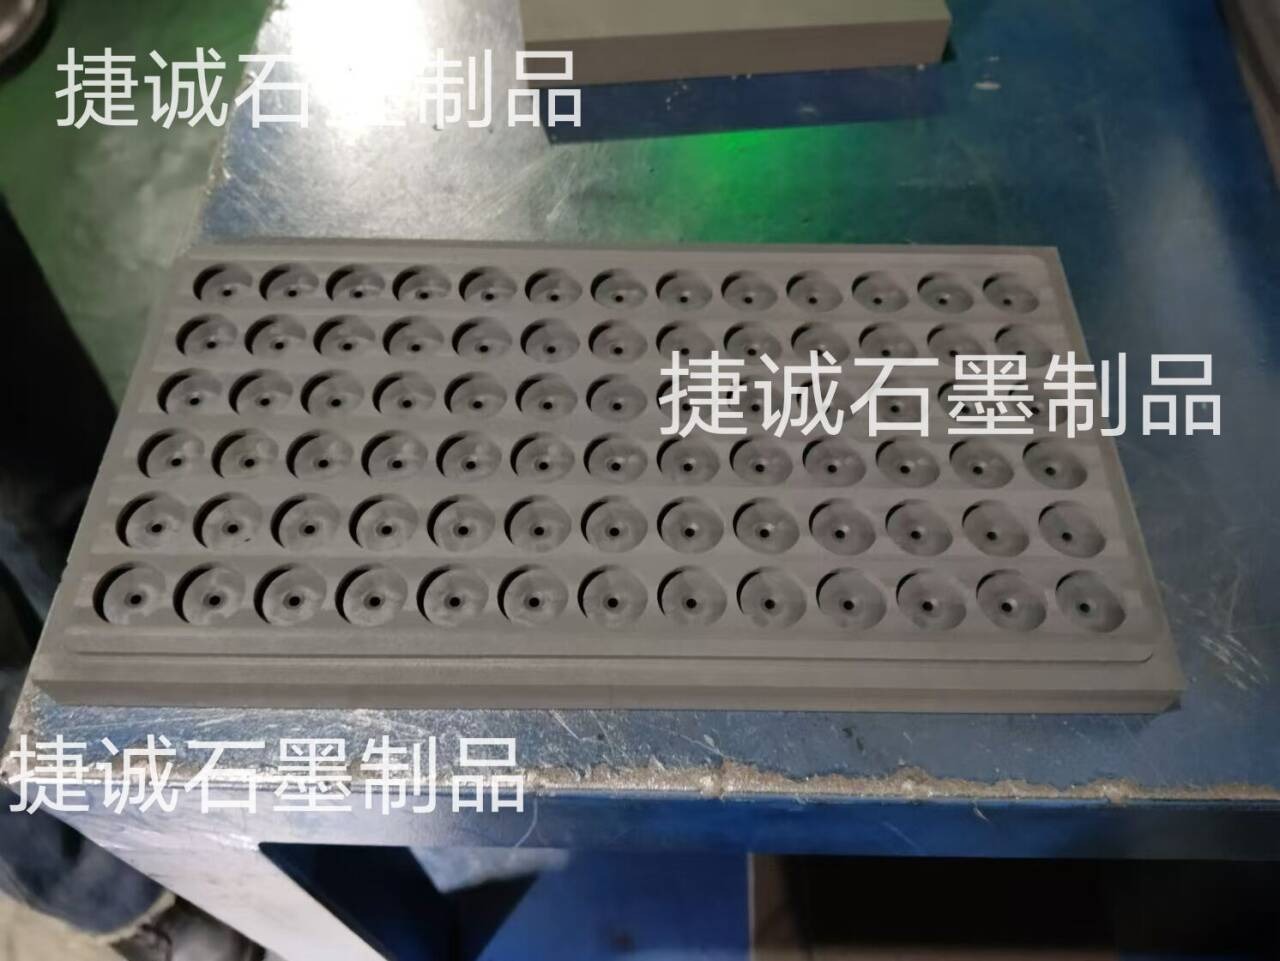
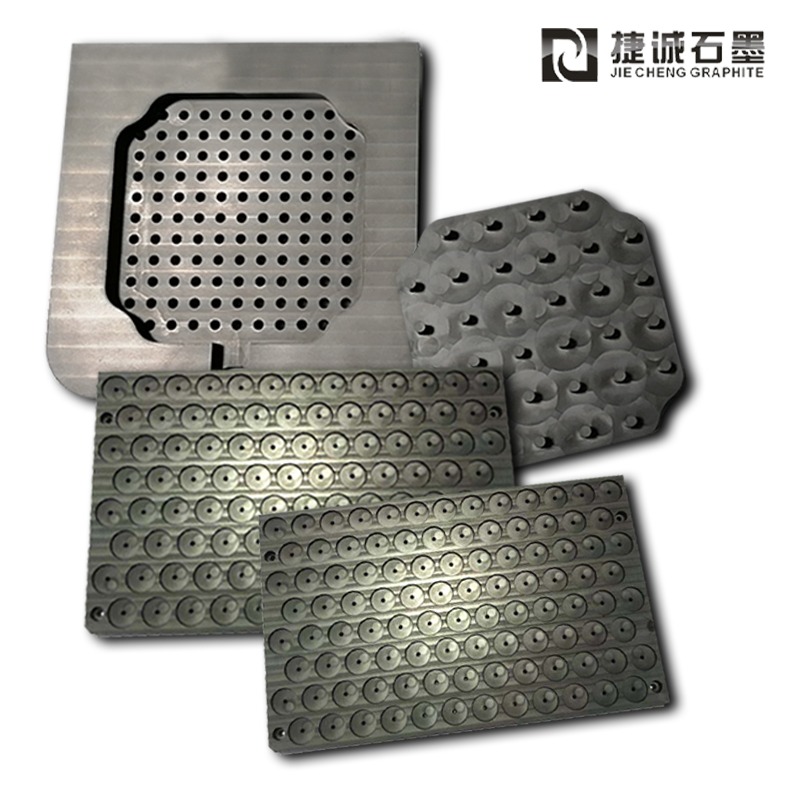
粉环烧结石墨模具
粉环烧结石墨模具的工作原理根据石墨资料的导热性、耐高温性及化学稳定性,经过支撑粉环生坯、促进热量传递并操控烧结环境,实现粉环的细密化与成型。以下从中心功用、技能实现、运用优势三个层面展开剖析:
一、中心功用:支撑与导热
支撑粉环生坯
模具作为承烧板或容器,直接承载粉环生坯,防止其在高温烧结过程中因重力或热应力导致变形。例如,在热压烧结中,石墨模具需接受16-50MPa的压力,一起保持结构稳定性。
促进热量传递
石墨的导热系数可达100-200W/(m·K),远高于普通陶瓷资料。在烧结炉中,模具经过高效导热使粉环均匀受热,缩短烧结周期。例如,将烧结温度从753K进步至773K后,粉环细密度显著进步,这得益于石墨模具的快速传热能力。
二、技能实现:热压同步与气氛操控
热压同步工艺
在热压烧结中,石墨模具兼具发热元件与模具支撑功用。经过加压加热同步进行,使粉环在1350-1450℃高温下短时刻细密化,单位压力可降至冷压的1/10。例如,硬质合金烧结中,石墨模具可实现67-100公斤力/平方厘米的低压成型。

气氛保护与隔热
防氧化办法:在模具外表面包裹石墨毡,避免外侧散热导致温度梯度,影响烧结质量。
隔层规划:粉体与模具压杆间用2层石墨纸离隔,既防止粘结,又进步导电性。例如,在SPS(放电等离子烧结)中,石墨纸可确保直流脉冲电流顺利穿过粉体。
三、运用优势:高效、精准与经用
高效细密化
石墨模具的热膨胀系数低(仅为铜的1/30),在高温下尺度稳定性强,可削减粉环烧结后的收缩裂纹。例如,经过延伸保温时刻至40分钟,粉环细密度得到显著改善。
加工精度高
石墨模具可加工成杂乱形状,如“凹”字形截面成型模与通孔截面中心模组合,降低生产能耗。一起,其机械加工功能优于金属,可制作高精度模具。
运用寿命长
选用电火花烧结工艺制成的石墨模具,本钱仅为传统机加工模具的1/10,但运用寿命进步6.4倍。例如,涂敷陶瓷粉末后,模具耐热功能进步,可烧结WC-Co合金等高硬度资料。
热门关键词