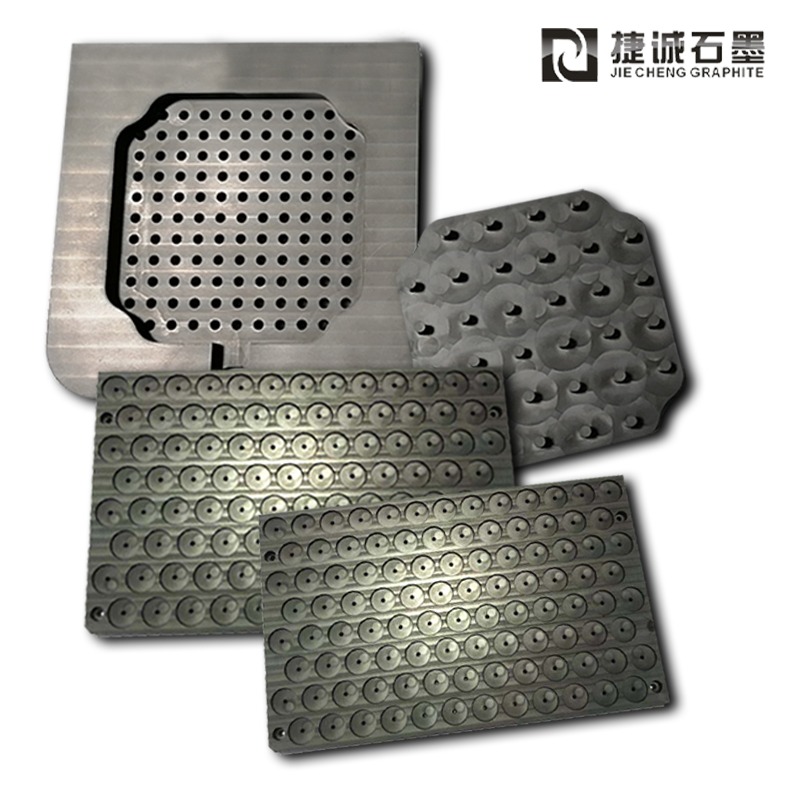
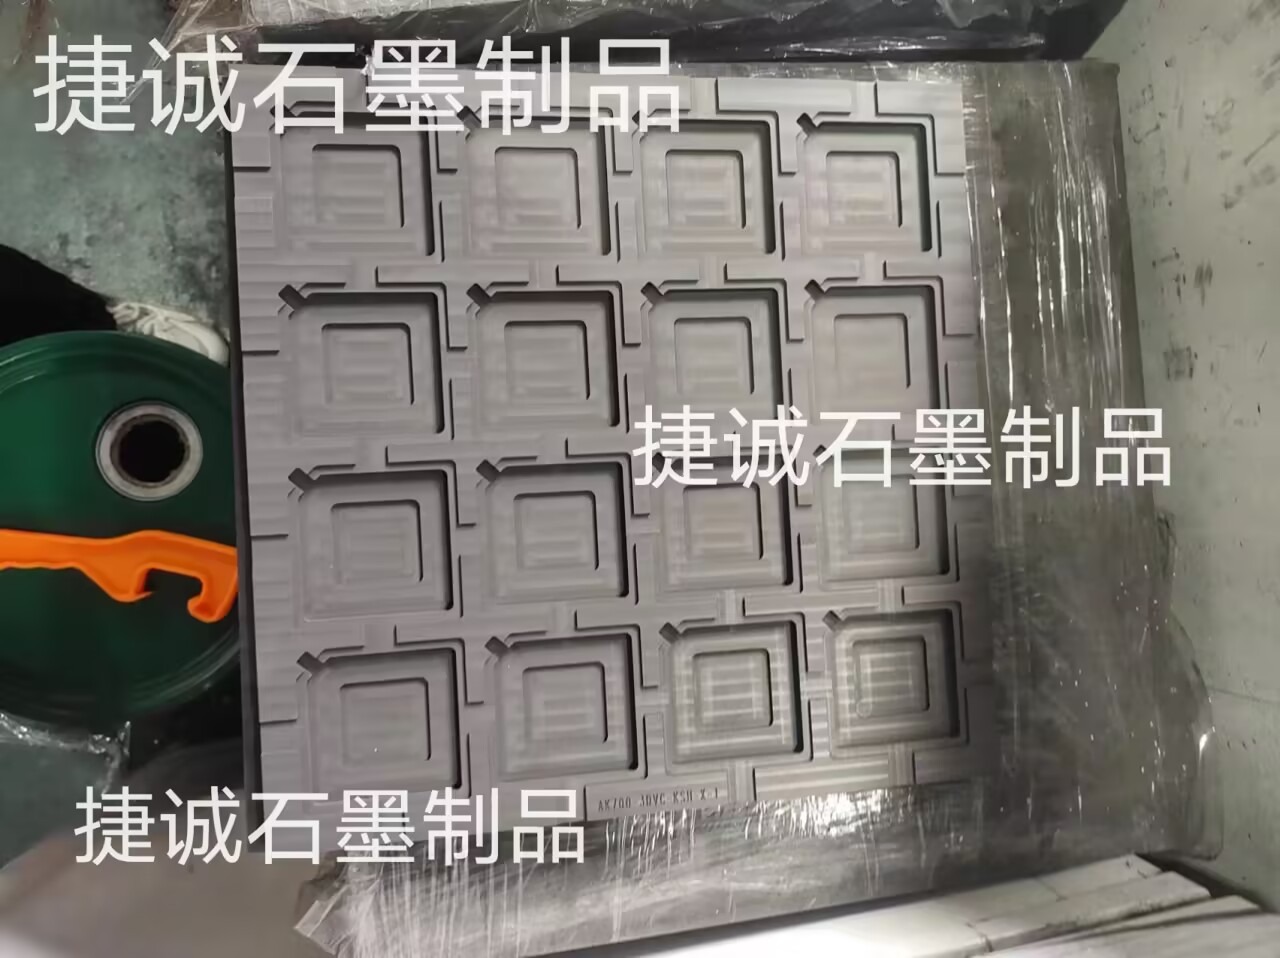
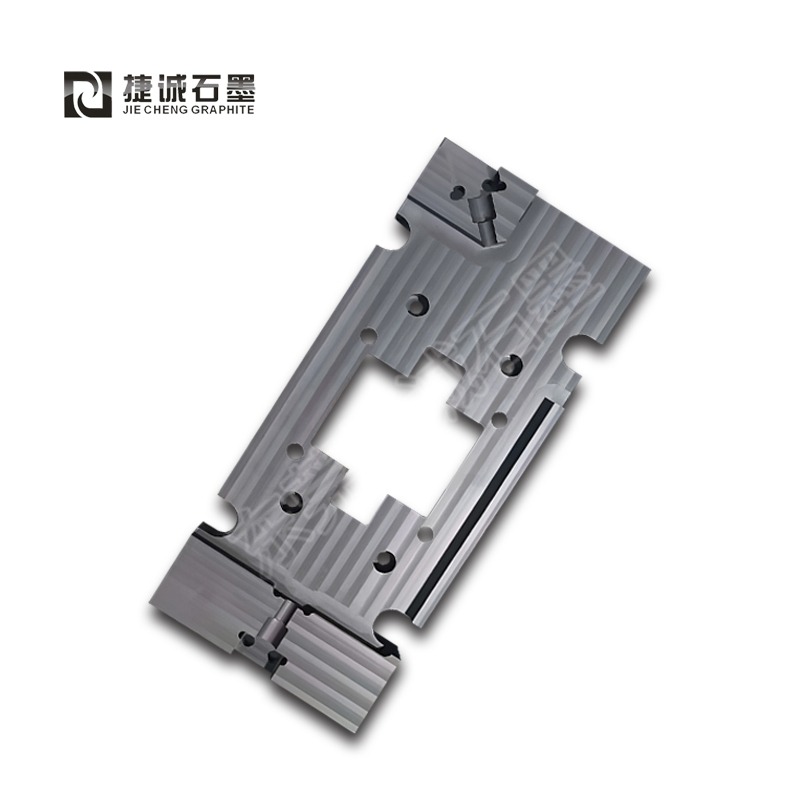
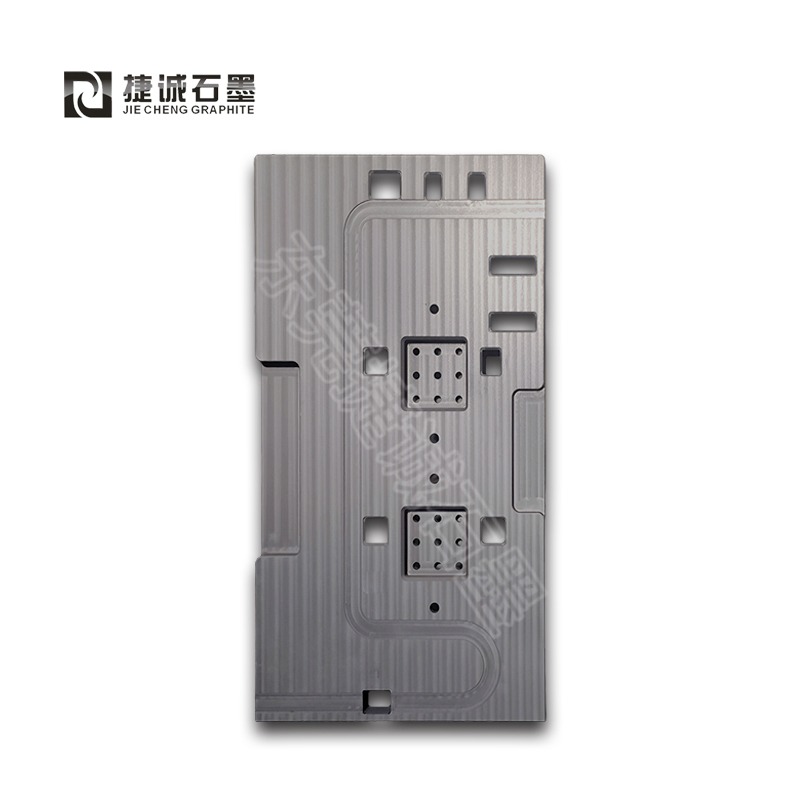
电子元器件焊接成型模具
电子元器材焊接成型石墨模具外表粗糙度对产品质量的影响
适用:玻封二极管、功率芯片、晶圆共晶焊、引线结构烧结石墨模具,Ra值是中心指标
一、粘附与脱模方面
1. 粗糙度高(Ra大,外表凹凸显着)
模具外表沟壑多,极易卡住熔融焊料、助焊剂残渣、玻璃熔料,高温下发生粘模。
脱模时拉扯元器材,构成芯片移位、引脚变形、玻封体崩裂、基板划伤。
残渣重复堆积,越积越多,改变型腔有用尺度,导致后续产品批量偏位。
2. 低粗糙度(Ra小,外表光滑)
不易挂住焊料、助焊剂,脱模顺畅,削减工件外表刮伤,下降残料堆积。
二、粉尘污染风险(半导体封装最要害)
粗糙石墨外表存在很多细小凹坑,简略躲藏石墨微粉、加工粉尘。高温烧结/共晶过程中,微粉坠落转移到芯片、晶圆、引线、玻封面:
碳粉落在芯片有源区,构成漏电、短路、器材失效;
落在焊接界面,构成夹碳,发生焊接空泛、虚焊,下降器材可靠性;
玻封产品会呈现外表发黑、气密性不良。
抛光低Ra外表,微粉附着量大幅下降;SiC涂层抛光后简直无孔隙,防粉尘效果最优。
三、焊接界面热传导与空泛率
外表粗糙,模具与工件之间是点触摸,实践有用触摸面积变小,热量传递不均匀,部分温差大。
部分温度缺乏:焊料熔融不完全,发生空泛、虚焊;部分过热:焊料溢流、烧损芯片钝化层。
光滑平坦的型腔底面,工件和模具贴合更严密,热量传导均匀,焊接空泛率可控,批次一致性更好。
四、工件外表外观与危害
粗糙型腔内壁的刀纹、毛刺、凸起,在放取芯片、基板、玻封件时,直接刮伤器材金属镀层、芯片钝化层、玻璃外壳:
金属镀层划伤,易氧化,影响焊接可靠性;
芯片钝化层破损,器材漏电失效;
玻封二极管玻璃外表划痕,下降机械强度,简略呈现玻璃微裂、漏气。
五、模具运用寿数与保护本钱
1. 高粗糙度外表,凹凸峰更简略在冷热循环下发生坠落,模具磨损更快,精度衰减更快,寿数缩短。
2. 凹坑藏污纳垢,清洗难度大,需求更长清洗时间;严峻时常规超声清洗无法彻底清除残渣,只能提早作废模具。
3. 低Ra抛光模具,更简略清洗洁净,残渣不易嵌入基体,模具尺度稳定性更好,运用寿数更长。
六、特殊场景:带CVD-SiC涂层模具
涂层基底假如粗糙度太高,SiC涂层堆积后会复刻原有凹凸,涂层更简略发生针孔;针孔方位会露出石墨基体,发生碳粉污染风险。
基底预抛光至低Ra,CVD-SiC涂层外表致密光滑,针孔缺点更少,抗氧化、耐磨性能更好。
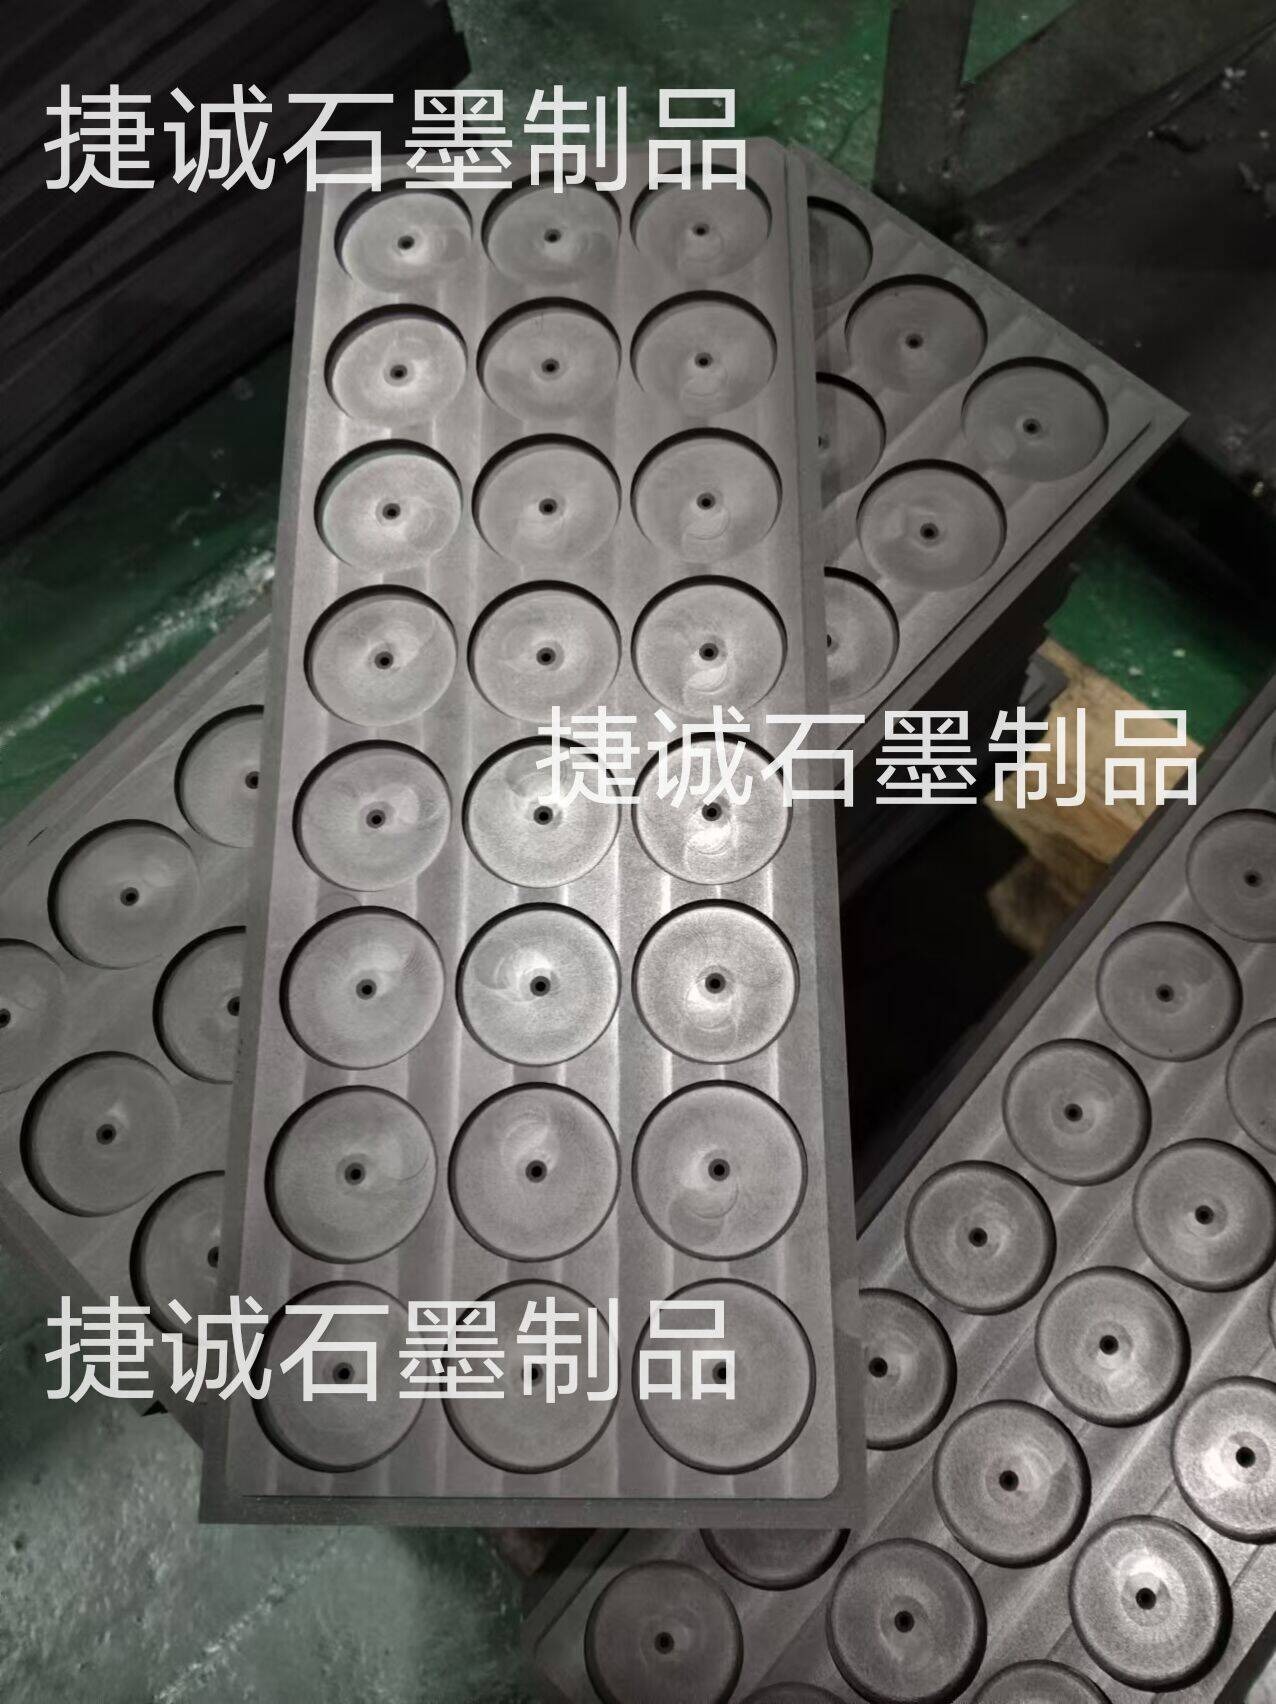
模具外表粗糙度越高,越简略藏粉粘料、刮伤元器材、构成热量不均,引发虚焊、空泛、碳污染、器材划伤漏电;下降外表粗糙度,可以改进脱模效果、削减碳粉污染、提升传热均匀性,下降焊接不良率,延长模具运用寿数。但过度抛光会增加加工本钱与加工周期,需求结合产品等级选择合适Ra区间。
参看工作Ra选型
一般玻封二极管石墨模具:Ra1.6~3.2μm
功率器材烧结模具:Ra0.8~1.6μm
晶圆共晶、车规级 SiC 涂层模具:Ra0.4~0.8μm