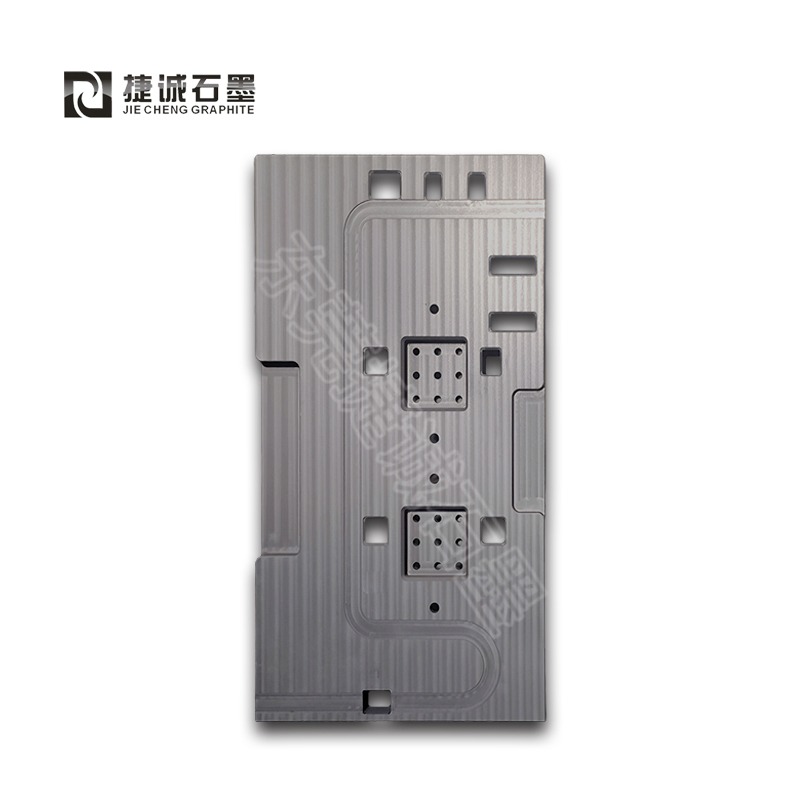
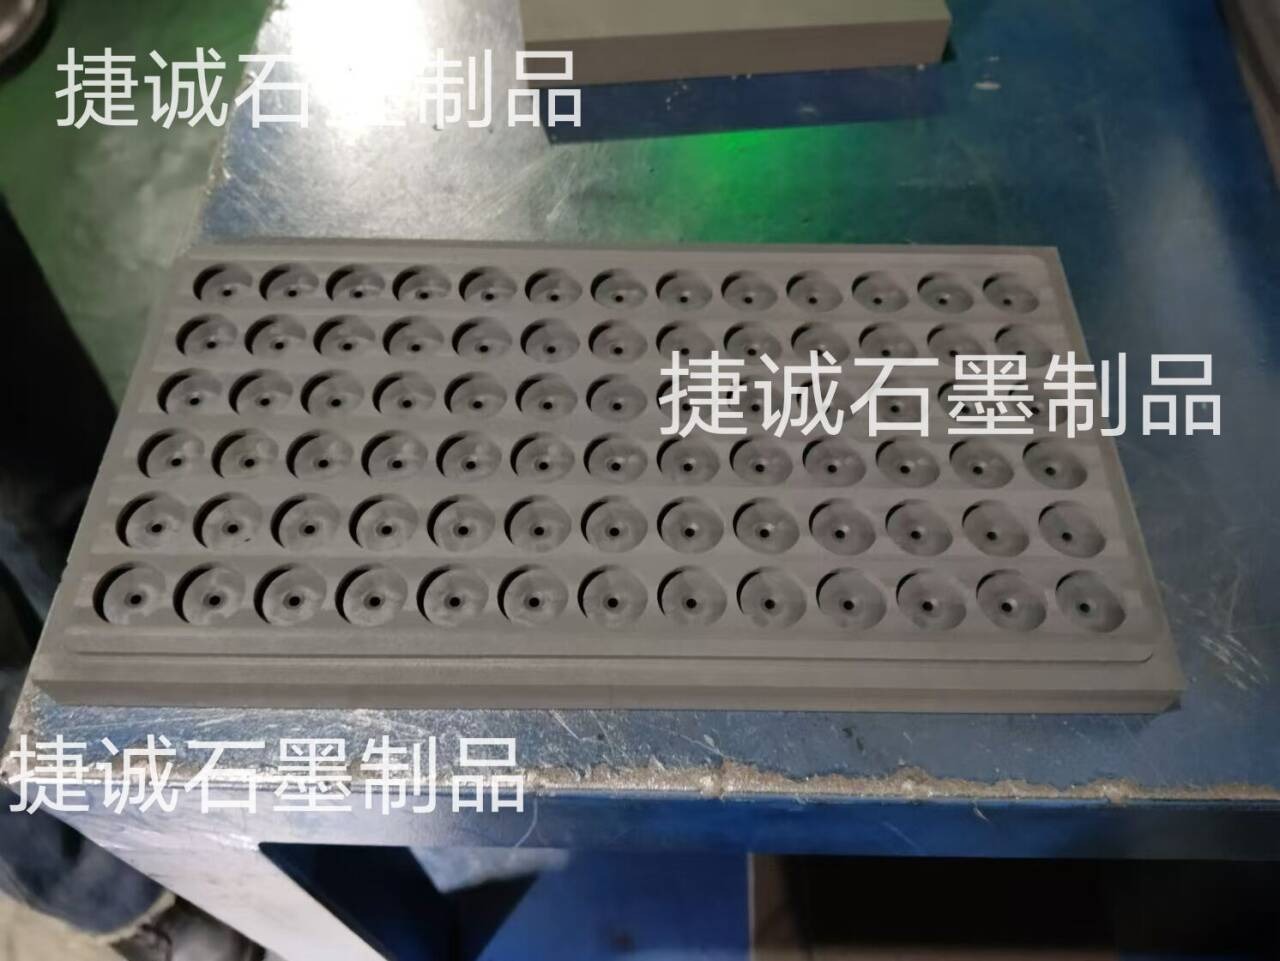
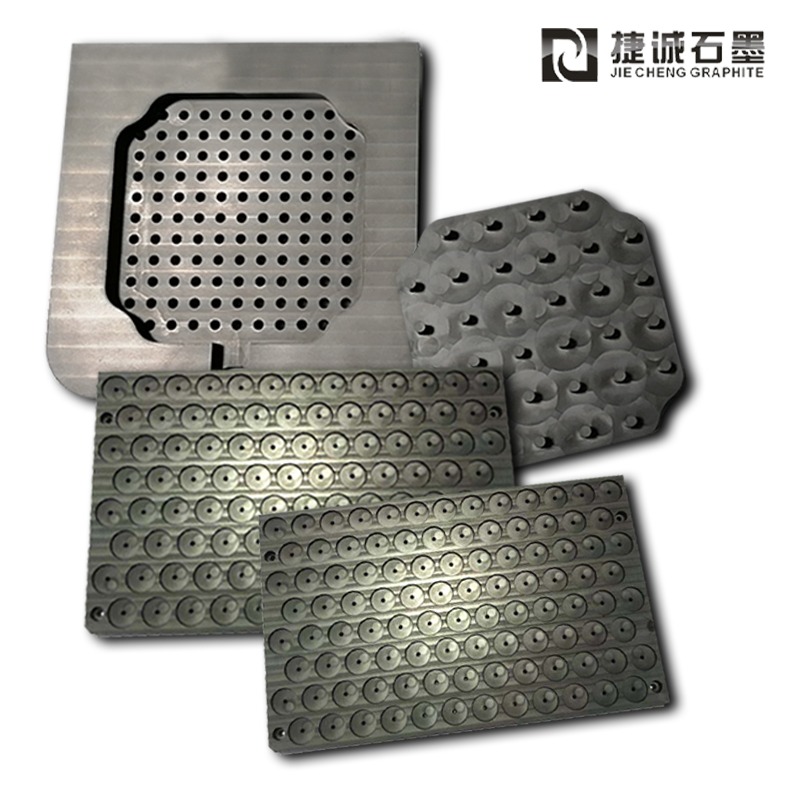
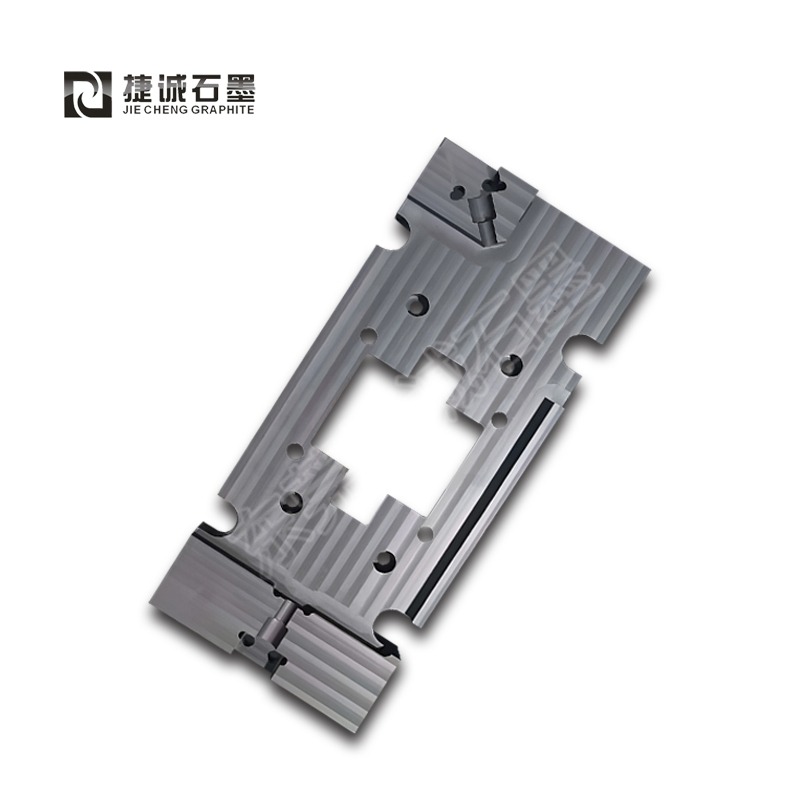
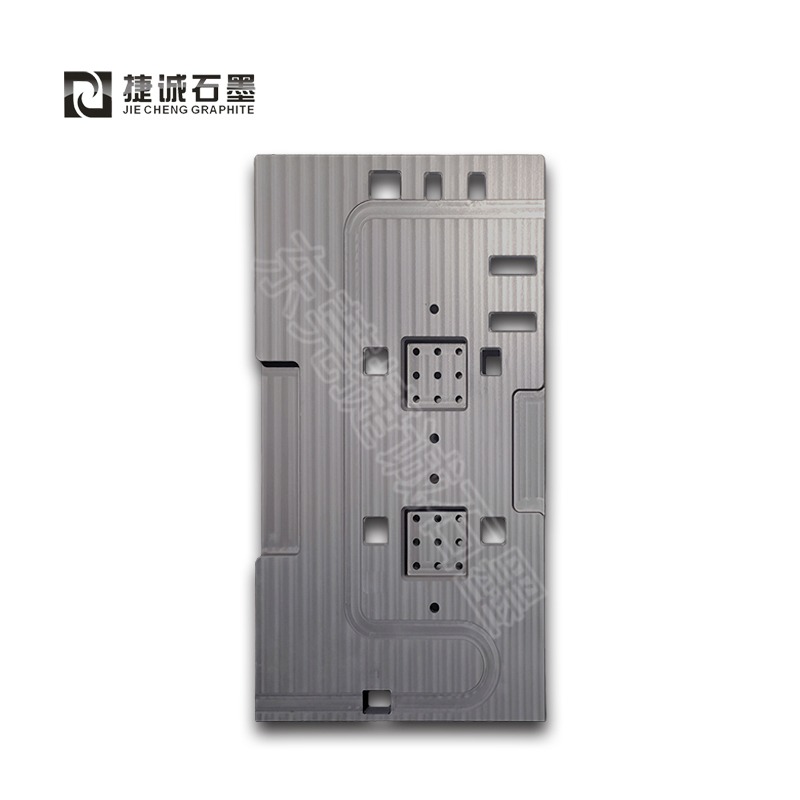
微通道冷板钎焊石墨模具
微通道冷板钎焊石墨模具的热导率
微通道冷板钎焊石墨模具的热导率一般在200-1750W/(m·K)之间,详细数值受石墨类型、纯度、晶体结构完整性及钎焊工艺影响明显。以下为详细分析:
一、石墨资料的基础热导率范围
天然石墨:天然石墨的热导率受纯度影响较大。高纯度天然石墨(如碳含量≥99%)在平行于晶体层方向的热导率可达400-1750W/(m·K),而垂直于层方向的热导率仅为80-100W/(m·K),呈现典型的各向异性特性。例如,某研讨显示,碳含量99.5%的天然石墨在平行方向的热导率为1750W/(m·K),而垂直方向仅83.7W/(m·K)。
人造石墨与热解石墨:人造石墨经过高温石墨化工艺制备,其热导率与石墨化程度密切相关。未经石墨化的人造石墨热导率仅为10-50W/(m·K),而高度石墨化后可达700-1500W/(m·K)。热解石墨(如高定向热解石墨,HOPG)因晶体结构高度完整,面内热导率可稳定在1500-2000W/(m·K),是高性能散热资料的首选。
石墨膜与复合资料:石墨膜经过压缩鳞片石墨制备,厚度一般在0.01-1mm之间。低导热石墨膜的热导率为200-500W/(m·K),而高导热石墨膜(如PI膜烧结石墨)可达700-1750W/(m·K)。此外,石墨与金属(如铝、铜)复合后,热导率可进一步提高。例如,石墨/铝复合资料的热导率可达500-800W/(m·K),兼具石墨的高导热与金属的易加工性。
二、钎焊工艺对热导率的影响
钎料挑选与界面热阻:钎焊过程中,钎料与石墨的界面结合质量直接影响热导率。以AgCu-Cr钎料为例,当Cr含量为2%时,石墨/铜钎焊接头的热导率可达216.6 W/(m·K);但Cr含量添加至6%时,热导率因Cr-C化合物(低导热相)的生成而明显下降。此外,钎缝中的裂纹或气孔会进一步添加界面热阻,导致热导率下降。
焊接温度与时刻:钎焊温度需控制在石墨的抗氧化温度(一般<600℃)以下,以防止石墨氧化导致热导率下降。一起,焊接时刻过长或许导致钎料过度浸透石墨层,损坏石墨的晶体结构,然后下降热导率。例如,某研讨显示,在950℃下保温10min的钎焊工艺可获得最佳的热导率与接头强度平衡。
石墨外表处理:石墨外表粗糙度、氧化层厚度及杂质含量对钎焊质量影响明显。经过化学蚀刻或等离子清洗去除石墨外表氧化层后,钎料与石墨的潮湿性提高,界面热阻下降,热导率可提高10%-20%。例如,经氢氟酸蚀刻后的石墨外表,其钎焊接头热导率从180W/(m·K)提高至205W/(m·K)。
三、微通道冷板的使用场景与热导率需求
高功率电子器件散热:在5G基站、数据中心等场景中,微通道冷板需快速将芯片热量传导至冷却液,要求石墨模具的热导率≥1000W/(m·K)。例如,某服务器用石墨冷板选用热解石墨(热导率1500W/(m·K))与铜管复合结构,可使CPU温度下降15℃,功耗下降8%。
新能源汽车电池热管理:电池包需均匀散热以防止局部过热,石墨模具的热导率需≥500W/(m·K)。某新能源汽车选用石墨/铝复合冷板(热导率600W/(m·K))后,电池包温差从5℃降至2℃,寿数延伸20%。
航空航天热控体系:在极点温度(-180℃至120℃)下,石墨模具需保持稳定热导率。某卫星热控体系选用高纯度天然石墨(热导率1200W/(m·K))冷板,在真空环境中仍能维持高效散热,确保设备正常运转。