产品中心
PRODUCTS CENTER
-
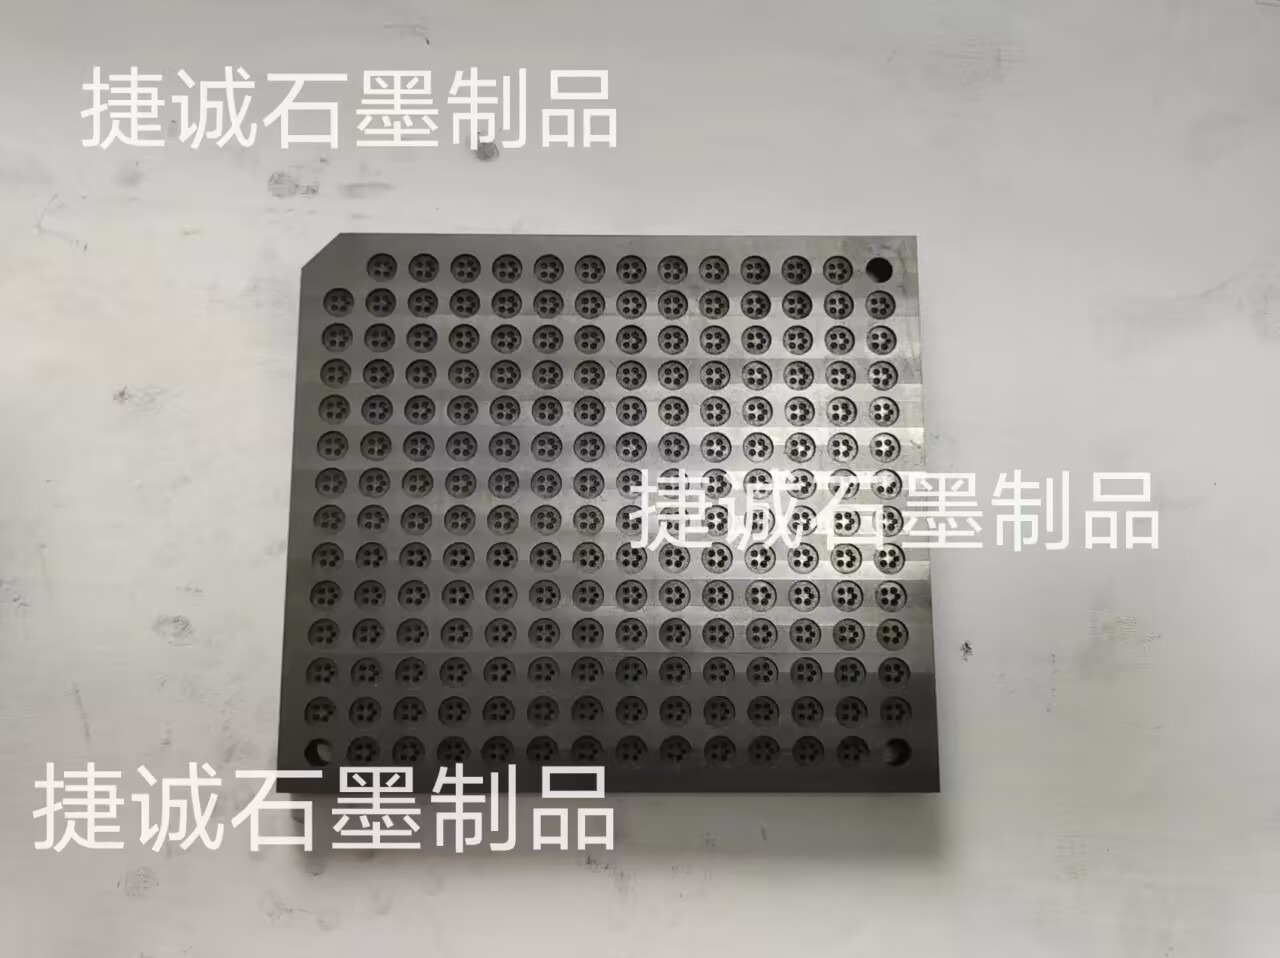 电子元器件焊接成型模具...
-
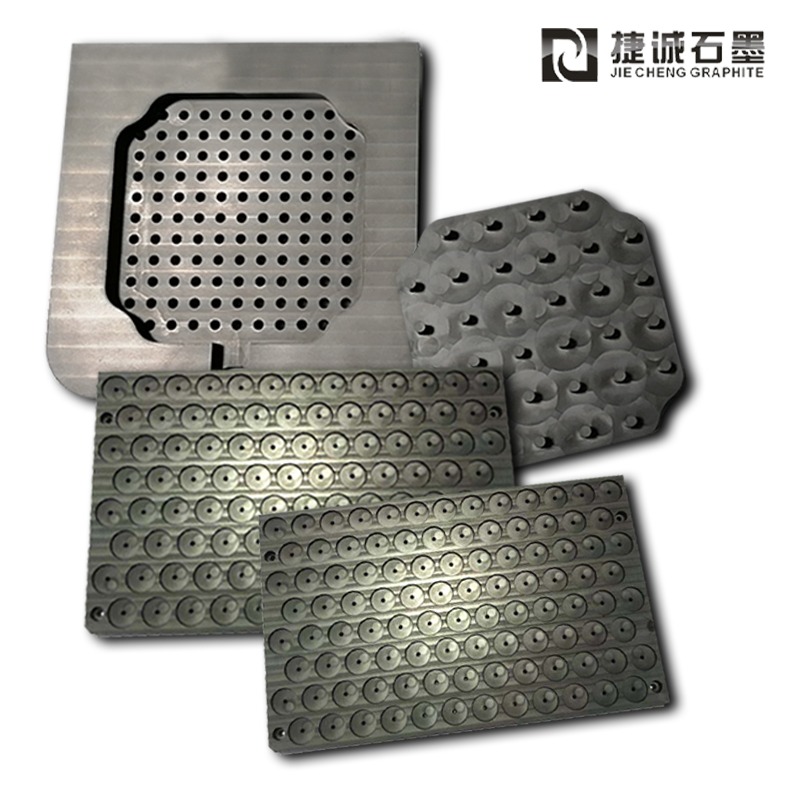 精密半导体封装石墨模具...
-
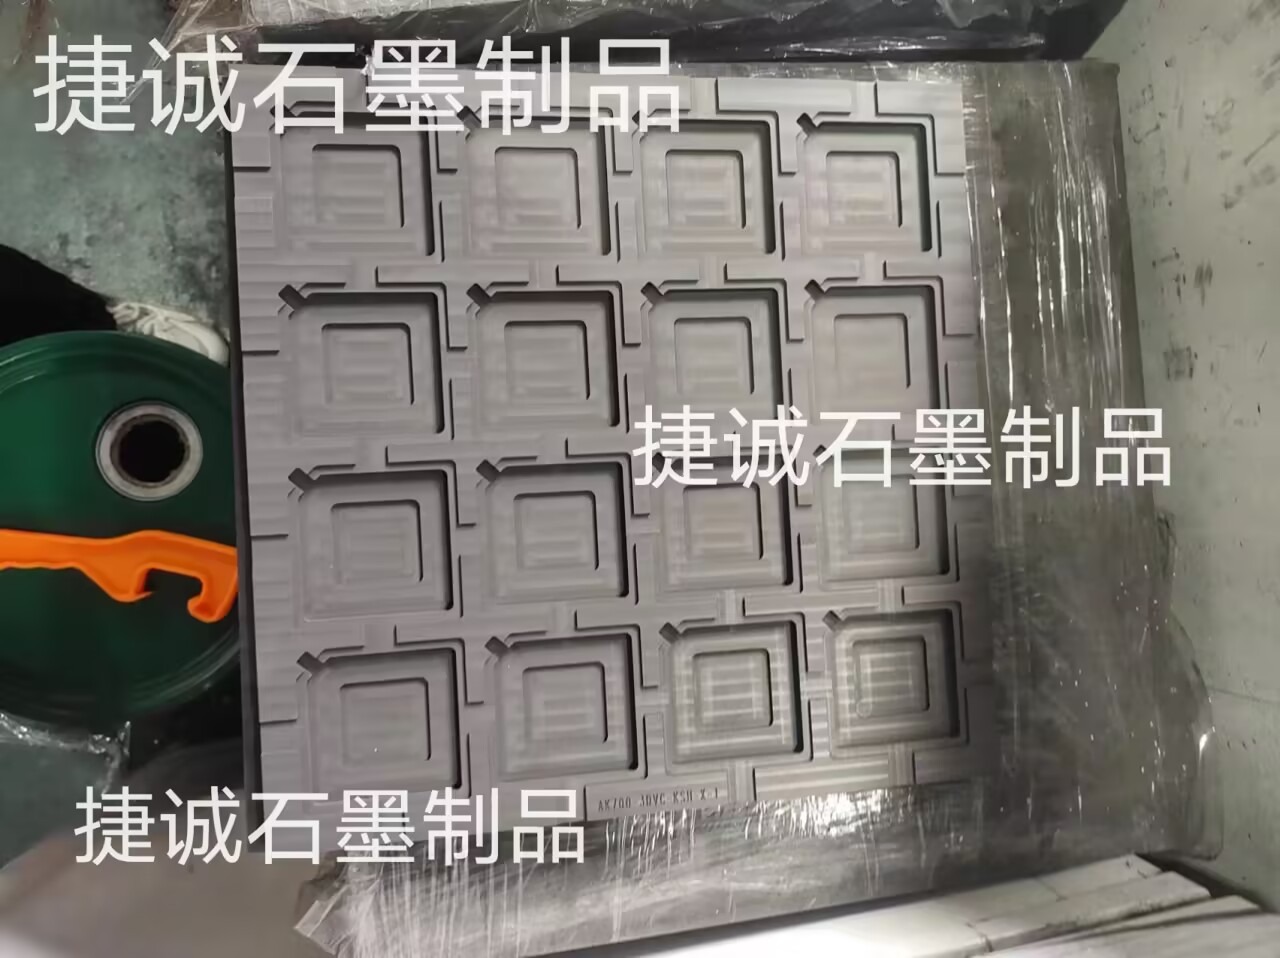 超薄VC散热板石墨模具的设计目标...
-
电子元器件焊接成型模具...
-
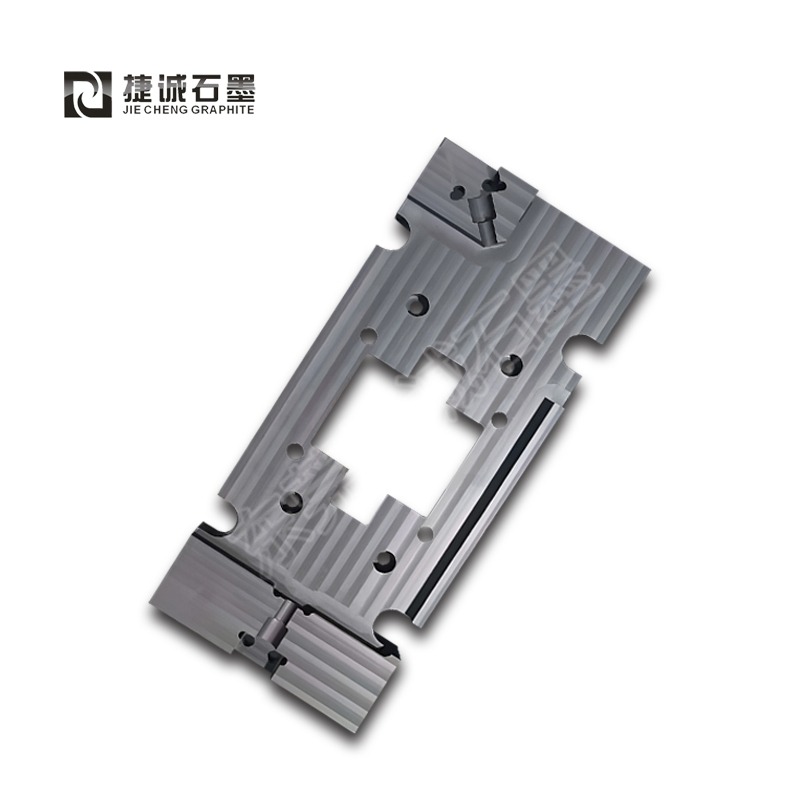 微通道冷板钎焊石墨模具...
-
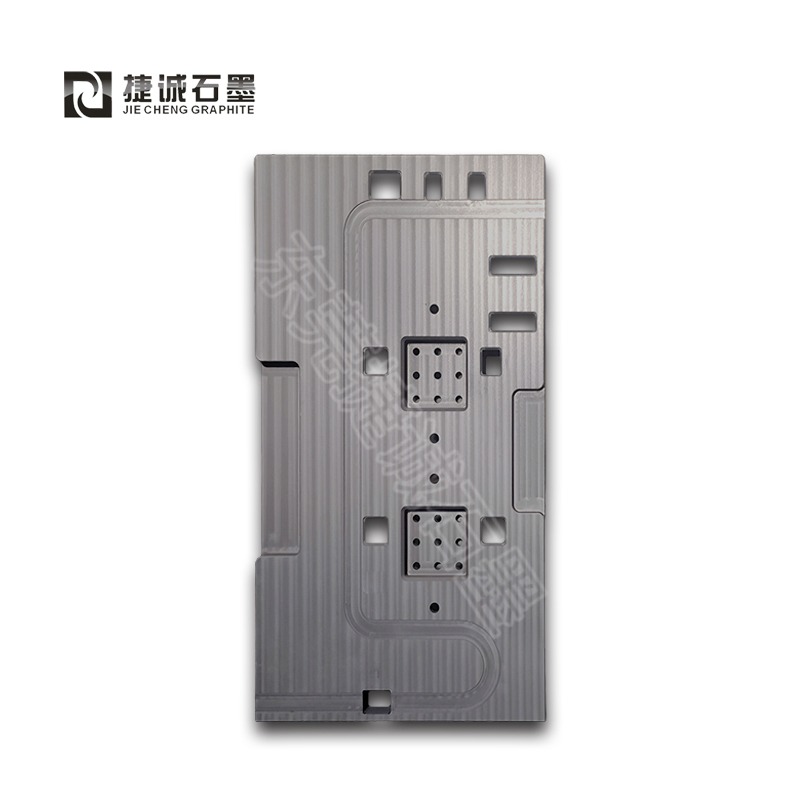 铜管水冷板石墨工装...
-
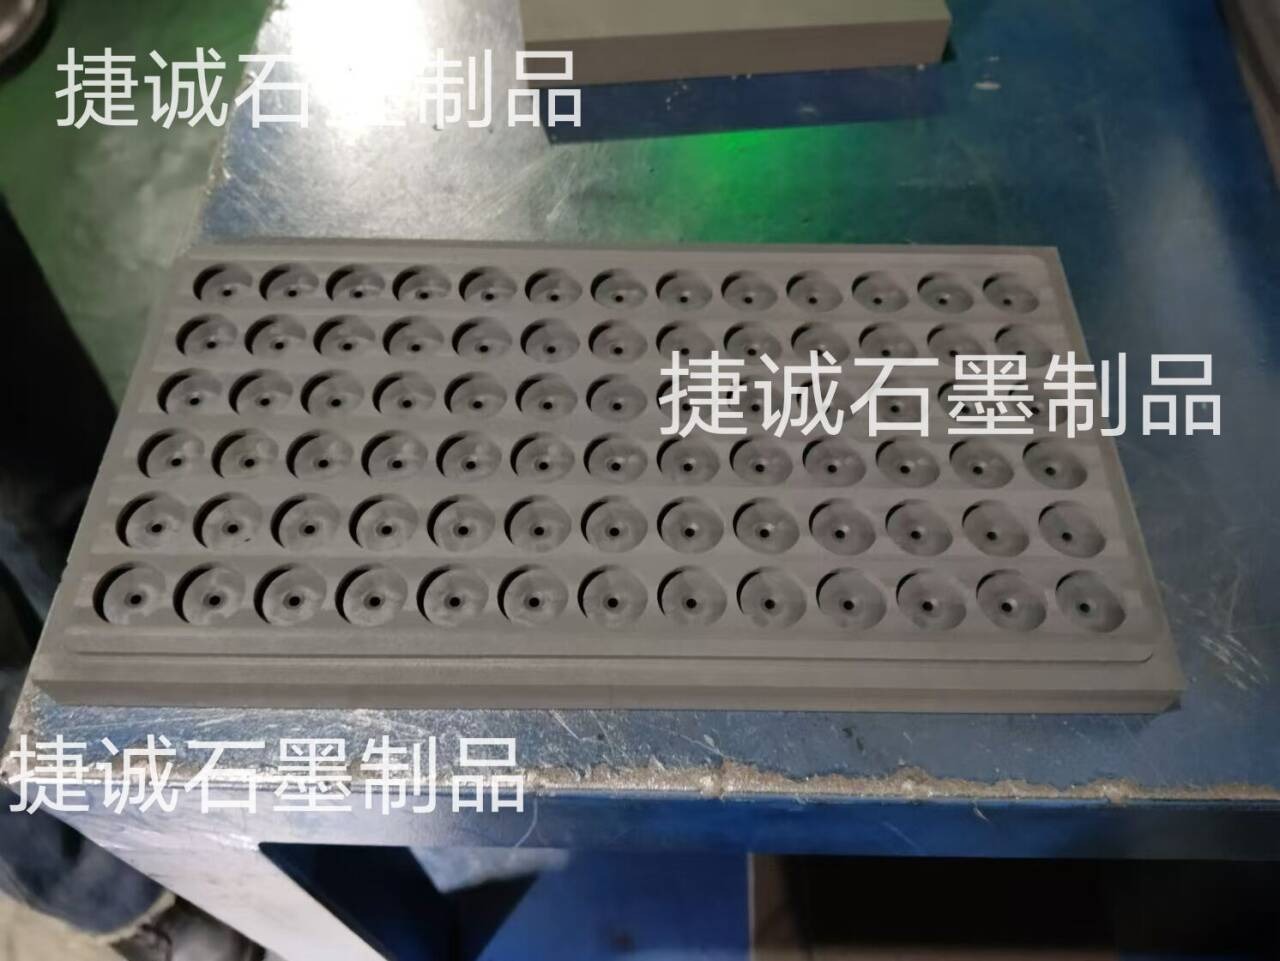 半导体封装石墨模具的作用...
-
二极管封装烧结石墨治具的优势...
-
铝合金真空钎焊水冷板散热工装...
-
真空钎焊水冷板夹具...
-
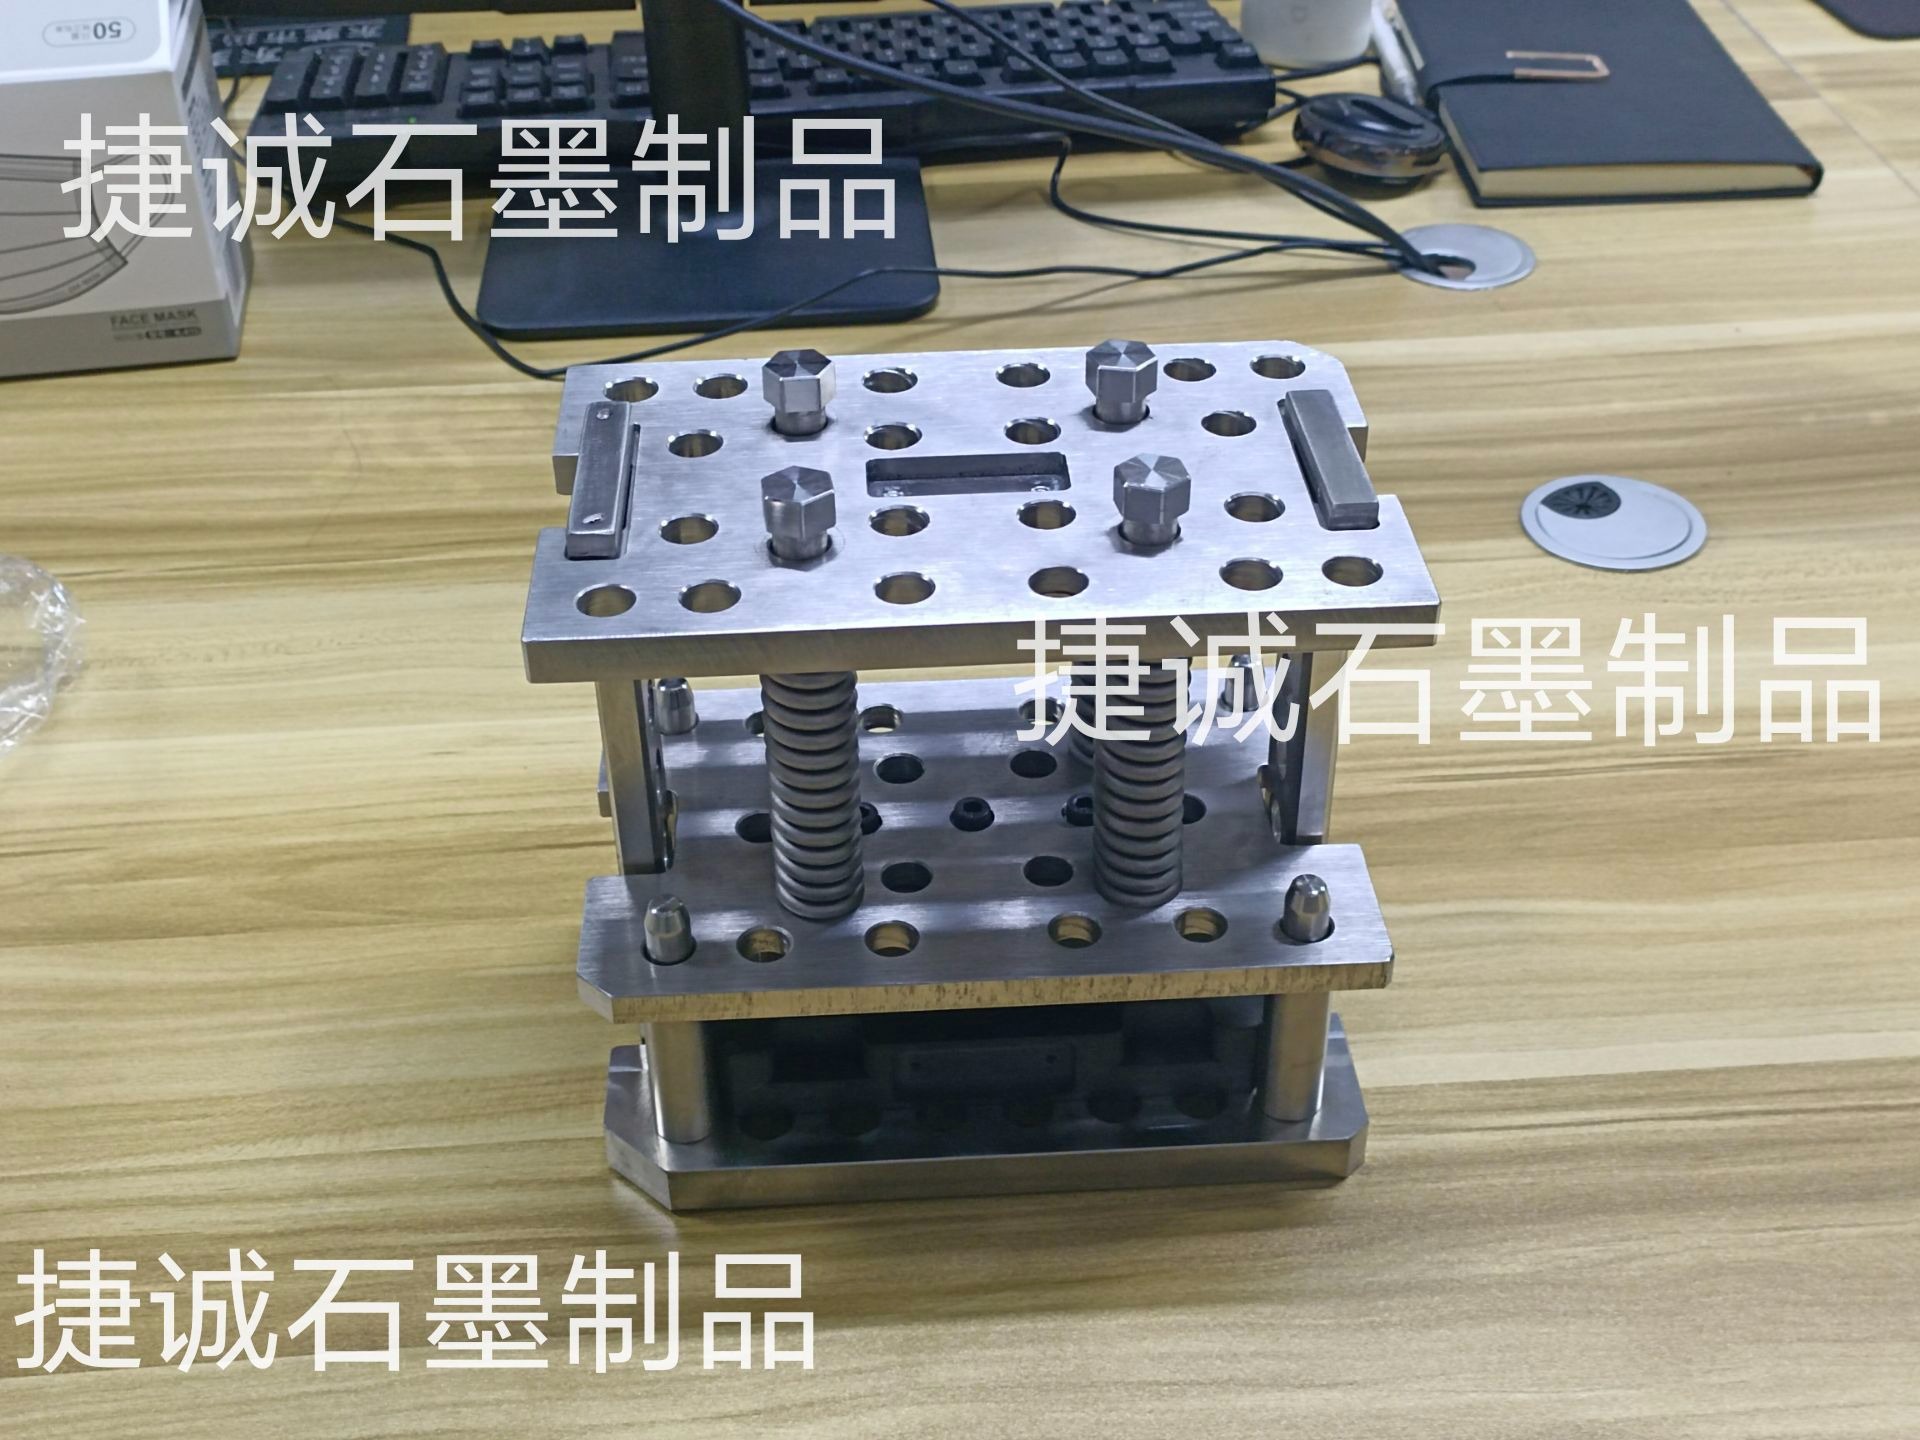 弹簧治具石墨(石墨弹簧压紧治具)...
-
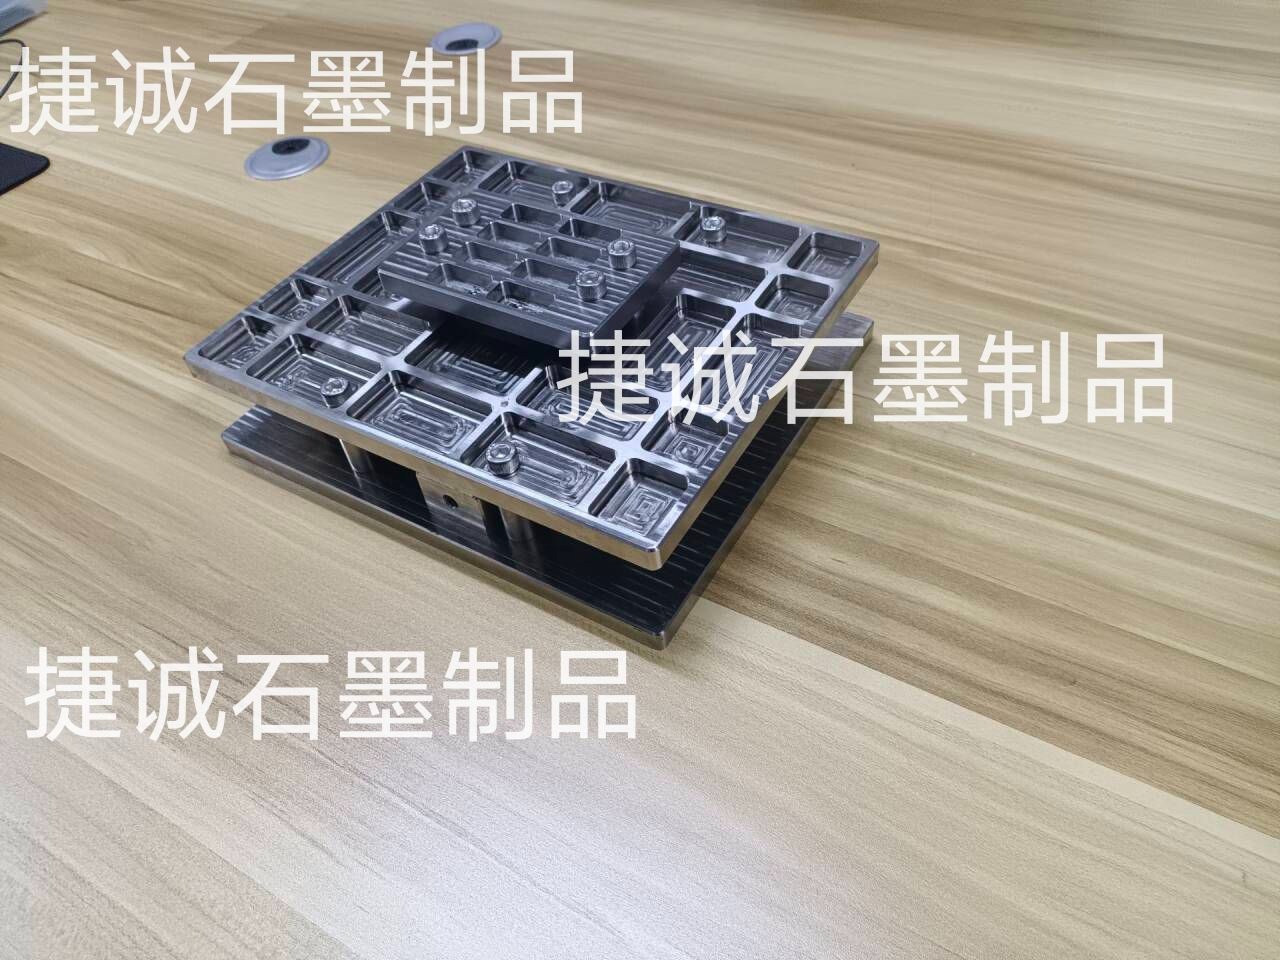 弹簧治具石墨(石墨弹簧压紧治具)的简单...
22年品质保证 精密石墨模具加工厂
东莞市捷诚石墨制品有限公司是广东东莞一家专业的精密石墨模具经营加工生产公司,主要生产电子烧结石墨模具、芯片封装石墨模具、手机玻璃热弯石墨模具、VC石墨模具、晶圆封装石墨模具、金刚石烧结石墨模具、电缆焊接石墨模具、各种石墨治具、石墨夹具。
2003
成立于2003年
6000
资产总额6000万元
22
22多年生产经验
100
员工100余人
业务范围
BUSINESS LINE
品牌简介
BRAND INTRODUCTION
公司先后荣获了“中国质量体系认证书”、“实用新型专利证书”、“优秀企业模范”等荣誉称号。公司
通过了 ISO9001:2000质量体系、ISO14001:2004环境体系、
GB/T28001-2001的健康安全管理 体系的三重认证。社会荣誉与监督极大的体现
了“石墨模具系列”产品特征和产品的使用性能。 捷诚石墨模具依靠科技进步
倡导绿色消费,让客户群体充分体会 到捷诚石墨模具公司文化所带
来的无穷魅力。
VIEW MORE
通过了 ISO9001:2000质量体系、ISO14001:2004环境体系、
GB/T28001-2001的健康安全管理 体系的三重认证。社会荣誉与监督极大的体现
了“石墨模具系列”产品特征和产品的使用性能。 捷诚石墨模具依靠科技进步
倡导绿色消费,让客户群体充分体会 到捷诚石墨模具公司文化所带
来的无穷魅力。
新闻动态
NEWS CENTER
-
石墨坩埚凭借耐高温、导热快、热稳定性好、不易与多数熔融金属发生反应的优势,是高温冶金、粉体烧结、实验室分析领域非常经典的碳素耗材。不同成型工艺、纯度等级的石墨坩埚适配场景差异明显,高纯等静压款面向高端精密制程,普通模压款用于常规熔炼,下面按行业梳理主流应用方向,同时说明各场景对应的选材要点。一、贵金属熔炼行业1.黄金、白银、铂金、钯金等贵金属熔铸、提纯、打样。珠宝首饰厂、贵金属回收企业、贵金属精炼实验室,经常使用石墨坩埚熔化金银,浇筑成金锭、银条或者首饰胚料。石墨不与金银熔体浸润,不容易粘料,方便脱模;高纯坩埚可以减少杂质混入,保障贵金属成色。2.铂铑、钯银等合金配制。这类合金价值高,一旦引入杂质会直接造成损耗,必须选用低灰分等静压石墨坩埚。3.选材提示:优先高密度、低灰分等静压石墨,可做浸渍防渗处理;禁止使用普通粗颗粒模压坩埚,避免渗料夹渣。二、有色金属熔炼与铸造1.铜、黄铜、青铜、铝、锌、锡及其合金熔炼。铜材、铝材压铸、浇铸车间,中频炉搭配石墨坩埚进行熔化保温。其中铜熔炼工况腐蚀性更强,对坩埚致密度要求更高;铝熔炼要注意避开长时间氧化气氛。2.巴氏合金、焊锡合金、铅合金熔化。多用于轴承加工、焊料生产。3.选材提示:常规合金熔炼可选用模压石墨坩埚;连续量产、长寿命需求升级等静压石墨。三、锂电与新材料烧结1.锂电负极材料碳化、高温焙烧。天然石墨、人造石墨前驱体在坩埚内高温热处理,控制升温曲线完成碳化。部分硅碳负极烧结对洁净度敏感,需要严控坩埚杂质析出。2.陶瓷粉体、荧光粉、稀土氧化物煅烧。稀土材料、电子陶瓷原料在惰性气氛下高温固相反应,坩埚不能析出铁、碱金属杂质,否则会直接影响粉体性能。3.选材提示:高纯工况选用提纯等静压石墨;烧结工况兼顾一定透气排胶能力,不建议涂层,防止涂层脱落污染粉料。四、粉末冶金与真空烧结1.硬质合金、铜基、铁基粉末冶金坯体烧结。真空炉内石墨坩埚承载料坯,同步实现导热、保温,配合真空或者氢气气氛完成烧结。2.VC均温板、铜基散热材料扩散焊配套承载。部分批量小样烧结,使用浅型石墨坩埚承载工装,稳定温场。3.选材提示:真空烧结优先高纯等静压石墨;关注抗蠕变性能,高温承压下不易变形。五、实验室、分析检测领域1.元素分析、灰分测试、熔样实验。原子吸收、XRF、ICP前处理熔融制样,熔融法样品消解,很多实验室使用小型石墨坩埚。2.高校科研院所新材料配方实验、小试熔炼。小规格坩埚,灵活适配多种配方打样。3.选材提示:小尺寸高纯坩埚,优先高纯度等级,减少空白值干扰。六、特种冶金与稀有金属加工1.钛、锆、铌、钽等稀有金属及其合金的熔炼、保温。这类金属高温活性极强,对坩埚材料洁净度要求严苛,石墨在合适真空/惰性气氛下是可靠选择。2.金属盐、氧化物高温熔融反应。3.选材提示:必须高纯等静压石墨,严格管控炉膛氧含量;很多工况不做SiC涂层,避免涂层组分参与反应。七、其他细分场景1.玻璃、釉料、色料熔制。特种玻璃、陶瓷色料高温熔块打样;2.钎焊行业:真空钎焊小件工件的承载容器;3.炭材料自身热处理:碳粉、碳复合材料小样高温碳化。石墨坩埚选型核心逻辑:熔炼看密度防渗,烧结看纯度杂质,频繁接触空气看抗氧化改性。同样外形的坩埚,选错材质不仅寿命大打折扣,还会造成成品污染、高价值物料报废。
-
石墨坩埚作为高温熔炼、烧结承载容器,成品的致密度、抗热震性、抗侵蚀能力,全部由前端成型与热处理工序决定。市面上等静压石墨坩埚、模压石墨坩埚工艺路线差异较大,高端贵金属、半导体烧结用坩埚主流采用等静压工艺,工序链条更长、质控更严格。下面以应用最广的等静压石墨坩埚为主线,拆解全流程关键节点。一、原料制备:粉体配比与混捏,奠定基材基础1.骨料与粘结剂选型配料。主要原料为石油焦、沥青焦等碳素骨料,根据目标晶粒大小粉碎、分级筛分;搭配煤沥青作为粘结剂。高纯坩埚会选用低灰分煅后焦,严控铁、碱金属杂质,从源头压低灰分指标。不同粒径骨料级配设计,目的是提升堆积密度,减少坯料内部连通孔隙。2.加热混捏均匀化。骨料粉料投入混捏锅,升温至160~200℃,加入熔融沥青充分搅拌混捏,让沥青均匀包裹每一颗焦粒。混捏温度、时长直接影响粘结剂浸润效果,混捏不均会造成成品局部疏松、性能离散。3.冷却、轧片、磨粉。混捏好的料块冷却后轧制成薄片,再粉碎成均匀粉料,密封静置熟化,稳定粉料流动性,为后续成型做准备。二、等静压成型:坯体塑形,决定坩埚基础结构1.装模与抽真空。将碳素粉料装入定制橡胶软模,模具内腔就是坩埚外形;装填过程不断振实,减少粉料架空;完成装料后密封橡胶模具,抽出内部空气,防止压制时产生气孔缺陷。2.冷等静压机高压压制。把胶模放入等静压机腔体,注入高压介质(水或者乳化液),各个方向同步施压,压力通常在100~200MPa。各向均匀受压,成型后的坯体没有方向性,这也是等静压石墨抗热震优于模压石墨的核心原因。3.脱模、粗坯修整。保压泄压后取出坯体,剥离橡胶模具,切掉飞边、多余料瘤,得到坩埚素坯。素坯质地偏软,转运过程需要防护,避免磕碰掉块。三、一次焙烧(炭化):沥青转碳,形成碳骨架1.装炉埋料。素坯埋入石英砂或者焦粉隔绝空气,防止高温氧化,放入焙烧炉。埋料方式、堆放间距要保证炉内气氛流通,坩埚之间不能直接挤压。2.慢速升温炭化。焙烧升温周期长达十几天,最高温度800~1000℃。粘结剂沥青受热分解、挥发,最终炭化形成碳网络,把焦骨料牢牢结合在一起。升温速率必须极慢,挥发物快速逸出会造成坯体鼓泡、开裂,这是焙烧阶段最高发报废点。3.冷却出炉。炭化完成后随炉缓慢冷却,此时坯体称为炭素坯,强度提升,但内部孔隙多、密度偏低。四、浸渍+二次焙烧:反复浸渍增密(高端坩埚核心工序)1.真空压力浸渍。把炭素坯放入浸渍罐,先抽真空排出孔隙内气体,再注入熔融浸渍沥青,加压让沥青渗入坯体内部连通孔隙。2.再次焙烧。浸渍后的坯体重新进焙烧炉炭化,沥青再次转化为碳,填充孔隙,提升密度与抗渗透能力。3.循环增密。高品质石墨坩埚会重复“浸渍—焙烧”2~4轮,每一轮都进一步提高致密度。普通低价模压坩埚很多省略多次浸渍工序,孔隙大,熔体容易渗透。五、石墨化热处理:高温重构晶体结构1.坩埚坯送入石墨化炉,隔绝空气升温至2600~3000℃高温。在超高温下,无定形碳转变为层状石墨晶体结构,电阻率大幅下降,导热性能提升,热膨胀系数降低,获得优异的抗热震与化学稳定性。2.石墨化的保温时长、升温曲线是厂家核心工艺参数。高纯坩埚还会配套高温提纯工艺,通入卤素气体,让杂质元素生成气态化合物被抽走,把灰分降到50ppm甚至更低。六、精密机械加工:CNC成型、抛光1.石墨化后的坯料硬度低、脆性大,使用PCD金刚石刀具进行CNC车削、铣削,加工坩埚内孔、外壁、底部圆弧、上口加厚结构、溢流口等特征。2.粗加工后静置释放切削应力,再精加工、内壁研磨抛光。熔炼用坩埚内壁抛光,减少熔铜、贵金属熔体粘附;所有转角加工R圆角,消除应力集中。3.尺寸全检,核对内径、深度、壁厚、圆度。七、表面改性、终检与包装1.按需做后处理:真空浸渍防渗封闭表层孔隙;或者CVD-SiC抗氧化、抗侵蚀涂层,涂层后再次研磨找平。高纯真空烧结坩埚直接跳过涂层工序,避免引入杂质。2.最终检验:外观目视探伤、尺寸复测、密度抽检、灰分抽样检测;有条件可做无损检测排查内部微裂纹。干燥防尘包装。石墨极易吸潮,成品密封包装,单独存放,等待出货。
-
石墨坩埚失效大多不是瞬间发生,而是热循环、化学腐蚀、机械应力长期累积的结果。很多熔炼、烧结不良,表现为成品杂质超标、贵金属损耗变大,排查很久才发现根源是坩埚老化损伤。热震开裂、熔体渗料侵蚀、表层氧化粉化是三类最常见失效形式。一、热震开裂:最普遍,存在熔体泄漏安全隐患1.升降温过快,壁体温差应力过载。坩埚内壁接触高温熔体,外壁散热快,急冷急热时内外收缩不一致,产生巨大热应力;底部、转角、上口边缘是应力集中点,最先出现发丝裂纹,反复循环后发展成贯穿裂纹。2.加工应力、机械磕碰叠加放大风险。粗加工后没有时效释放应力,坩埚自带内应力;转运夹持、加料撞击形成缺口,缺口位置成为裂纹起点。3.改善方案:执行分段升降温曲线;所有转角圆弧过渡;轻拿轻放,选用匹配弧度的专用夹具;带裂纹坩埚禁止用于贵金属熔炼。二、熔体渗料、内壁侵蚀,带来物料损耗与污染1.石墨孔隙偏大,熔渣、金属液渗入基体。低密度粗颗粒石墨孔隙连通,高温熔渣、熔融金属顺着孔隙渗透到坩埚壁内部,冷却后牢牢锁在碳基体中,持续向内侵蚀,慢慢形成孔洞。2.熔体与杂质发生化学反应。原料杂质超标,高温下和熔剂、金属形成低熔点化合物,持续腐蚀内壁;不同金属混用坩埚,残留组分发生不可控反应,加速侵蚀。3.改善方案:熔炼工况优先高密度细晶石墨,做浸渍防渗;坚持一料一坩埚;定期检查内壁侵蚀深度,底部减薄超标及时更换。三、表层氧化粉化、上口损耗,造成碳黑点污染1.氧含量超标,高于450℃石墨持续氧化。真空炉泄漏、保护气纯度不足、频繁开盖接触空气,坩埚上口、液面线三相交界位置氧化速度最快,表层疏松掉粉,碳屑混入熔体或者粉料。SiC涂层磕碰破损后,氧气从破口向内侵蚀,外部很难察觉。2.熔渣反复附着、清理方式粗暴。熔渣冷却固结在内壁,使用钢丝刷硬刮,刮伤致密表层,孔隙裸露,进入“侵蚀—刮擦—更快损耗”的恶性循环。3.改善方案:定期检漏真空系统,稳定保护气氛;含氧、长循环工况增加抗氧化涂层;清理残渣只用软毛刷;上口粉化崩损严重直接报废。石墨坩埚失效具备隐蔽性,细微损伤肉眼很难识别。建立每炉目视检查、周期性壁厚抽检机制,区分安全可用、预警轮换、直接报废三种状态,从选材、操作、运维全链条管控,规避熔体泄漏、物料污染带来的重大损失。
-
其次红硬性在低温形态下任务的热作模具,恳求坚持其组织和功能的波动,从而坚持足够高的硬度,这种功能称为红硬性。碳素工具钢、低合金工具钢通常能在180~250℃的温度范围内坚持这种功能,铬钼热作模具钢普通在550~600℃的温度范围内坚持这种功能。钢的红硬性次要取决于钢的化学成分和热处置工艺。 再次抗压屈服强度和抗压弯曲强度模具在运用进程中常常遭到强度较高的压力和弯曲的作用,因此模具资料应具有一定的抗压强度和抗弯强度。在很多情况下,做抗压实验和抗弯实验的条件接近于模具的理论任务条件。 抗弯实验的另一个优点是应变量的绝对值大,能较灵敏地反映出不同钢种之间以及在不同热处置和组织形态下变形抗力的差别。 在模具市场上,石墨模具的呈现,让其他材质的模具靠后站,以掩耳不及盗铃之势取得一席之地,这都离不开它优良的功能!明天电子烧结石墨模具厂家小编给大家说说石墨模具对强度性有什么要求。 首先是硬度硬度是模具钢的主要技术指标,模具在高应力的作用下欲坚持其外形尺寸不变,必需具有足够高的硬度。冷作模具钢在室温条件下普通硬度坚持在HRC60左右,热作模具钢根据其任务条件,普通恳求坚持在HRC40~55范围。 关于同一钢种而言,在一定的硬度值范围内,硬度与变形抗力成正比;但具有同一硬度值而成分及组织不同的钢种之间,其塑性变形抗力能够有分明的差别。
-
我们在日常生活中运用的石墨产品十分多,其实它们都是经过石墨模具制造出来的,这种模具的质量和功能会在很大水平上影响石墨产品的功能和运用周期,因此需求不时提升制造技艺,这样产品的运用工夫才更长。 石墨模具的经过高科技制造出来的,它的次要制造设备是热装筒夹,它可以批量制造模具。应用数控刀片热装技术,并不时在此基础上提升,因此其曾经在很多场所被运用,十分罕见。其实,该模具的消费在很大水平上处理了数控刀片难以夹紧的问题。而正是由于其被大规模的制造和消费,筒夹才干更普遍的被人们看法和运用。 另外,石墨模具的制造也很严厉,其要先由设计人员设计出款式、外形,再经过机械设备停止加工,然后才干成为我们所见到的这样。
-
捷诚石墨的小编为您带来在高温炉使用石墨棒的注意事项,具体内容如下: 一、防护膜 石墨棒在气体里加温后,表面会产生高密度的二氧化硅膜,变为抗氧化性的防护膜,那样做到延长寿命的实际效果。伴随着工业窑炉温度的升降机转变,会出現棒表面的防护膜裂开,那样减少了维护的实际效果,加速棒的阻值增大。 1、新棒时,在较为低的的工作电压下就可以考虑工业窑炉设计方案及应用输出功率; 2、伴随着時间的变化,棒的电阻值慢慢增大,为了更好地能够更好地考虑工业窑炉设计方案及应用输出功率,大家必须应地提升应用工作电压。 二、电总流量 给石墨棒加的电总流量越大,它的外表温度越高,我建议尽可能应用小的外表负载相对密度(输出功率)。一般状况下,石墨棒外表输出功率是由其外表温度和炉内温度关联求取。 三、操纵温度 高纯石墨碳棒在炉内温度超1400℃将来,空气氧化速率加快,使用寿命则会减少,因此大家应当留意操纵好温度,不许它的外表温度过高。 四、串联 1、由于高纯石墨碳棒电阻值矛盾,串连时电阻器高的石墨棒负载集中化,那样会出現某一个石墨棒电阻器急速加上,进而造成使用寿命减少。 2、需提升阻值的配组,也就是同一组棒的阻值尽可能贴近。温度控制越高,规定的电阻值误差也应越小。 五、缓速加上电阻器 为了更好地保持它的使用期,在持续应用石墨棒时,大家应当缓速加上电阻器。 六、温度散布特点 高纯石墨碳棒的详尽温度散布变化也因炉膛内气氛、应用前提条件的矛盾而有一定的差别的。 新生产制造出去的商品,其有效发高烧长短内为Δ60℃之内算成绩及格,温度散布会跟随他的脆化而增大的,最后很有可能会做到200℃。 更多石墨信息可查看http://www.shimotianxia.com
-
捷诚石墨的小编整理一些有关石墨转子生产注意事项:1.用前需预热。具体操作:浸入铝液之前,在液面上方100mm左右处预热5分钟—10分钟,避免急冷对材质影响。另外,在浸入溶液之前须先通入气体,为避免喷头上的气孔堵塞,转子提出液面后方可停止供气。2.隔离空气。净化箱室内通入氮或氩气,隔离外来空气,防止转子氧化。提醒:氮气或氩气必须要纯洁。3.转子浸入深度。使强化套露出铝液面80mm左右、浸入液面以下60mm左右,有效增加转子抗氧化损耗和冲刷。4.传动系统平稳。传动设备相关部位若发生松动,会影响到转子的整体运行,易发生损坏。更多石墨制品信息可查看http://www.jaseng.com
-
有着良好特性的石墨模具的呈现,立马赢得很多客户的喜爱,紧随其来的问题就来了,有客户反映石墨模具外表有软点,这是怎么一回事呢?一旦石墨模具热处理后外表有软点将影响石墨模具的耐磨性、减少石墨模具的运用寿命。下面由捷诚石墨的小编带您了解石墨模具外表有软点的原因及解决办法。石墨模具 一、软点产生原因 1、石墨模具在热处理前外表有氧化皮、锈斑及局部脱碳。 2、石墨模具淬火加热后,冷却淬火介质挑选不当,淬火介质中杂质过多或老化。 二、预防办法 1、石墨模具热处理前应去除氧化皮、锈斑,在淬火加热时适当维护石墨模具外表,应尽量选用真空电炉、盐浴炉和维护气氛炉中加热。 2、石墨模具淬火加热后冷却时,应挑选适宜的冷却介质,对长期运用的冷却介质要常常进行过滤,或定期更换。 更多石墨模具信息可查看http://www.shimotianxia.com