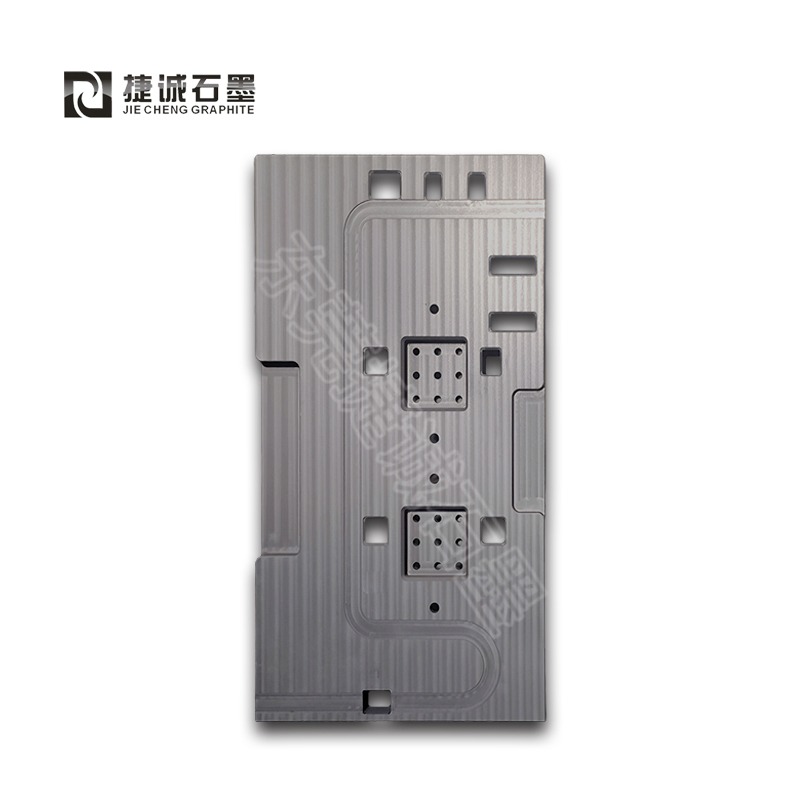
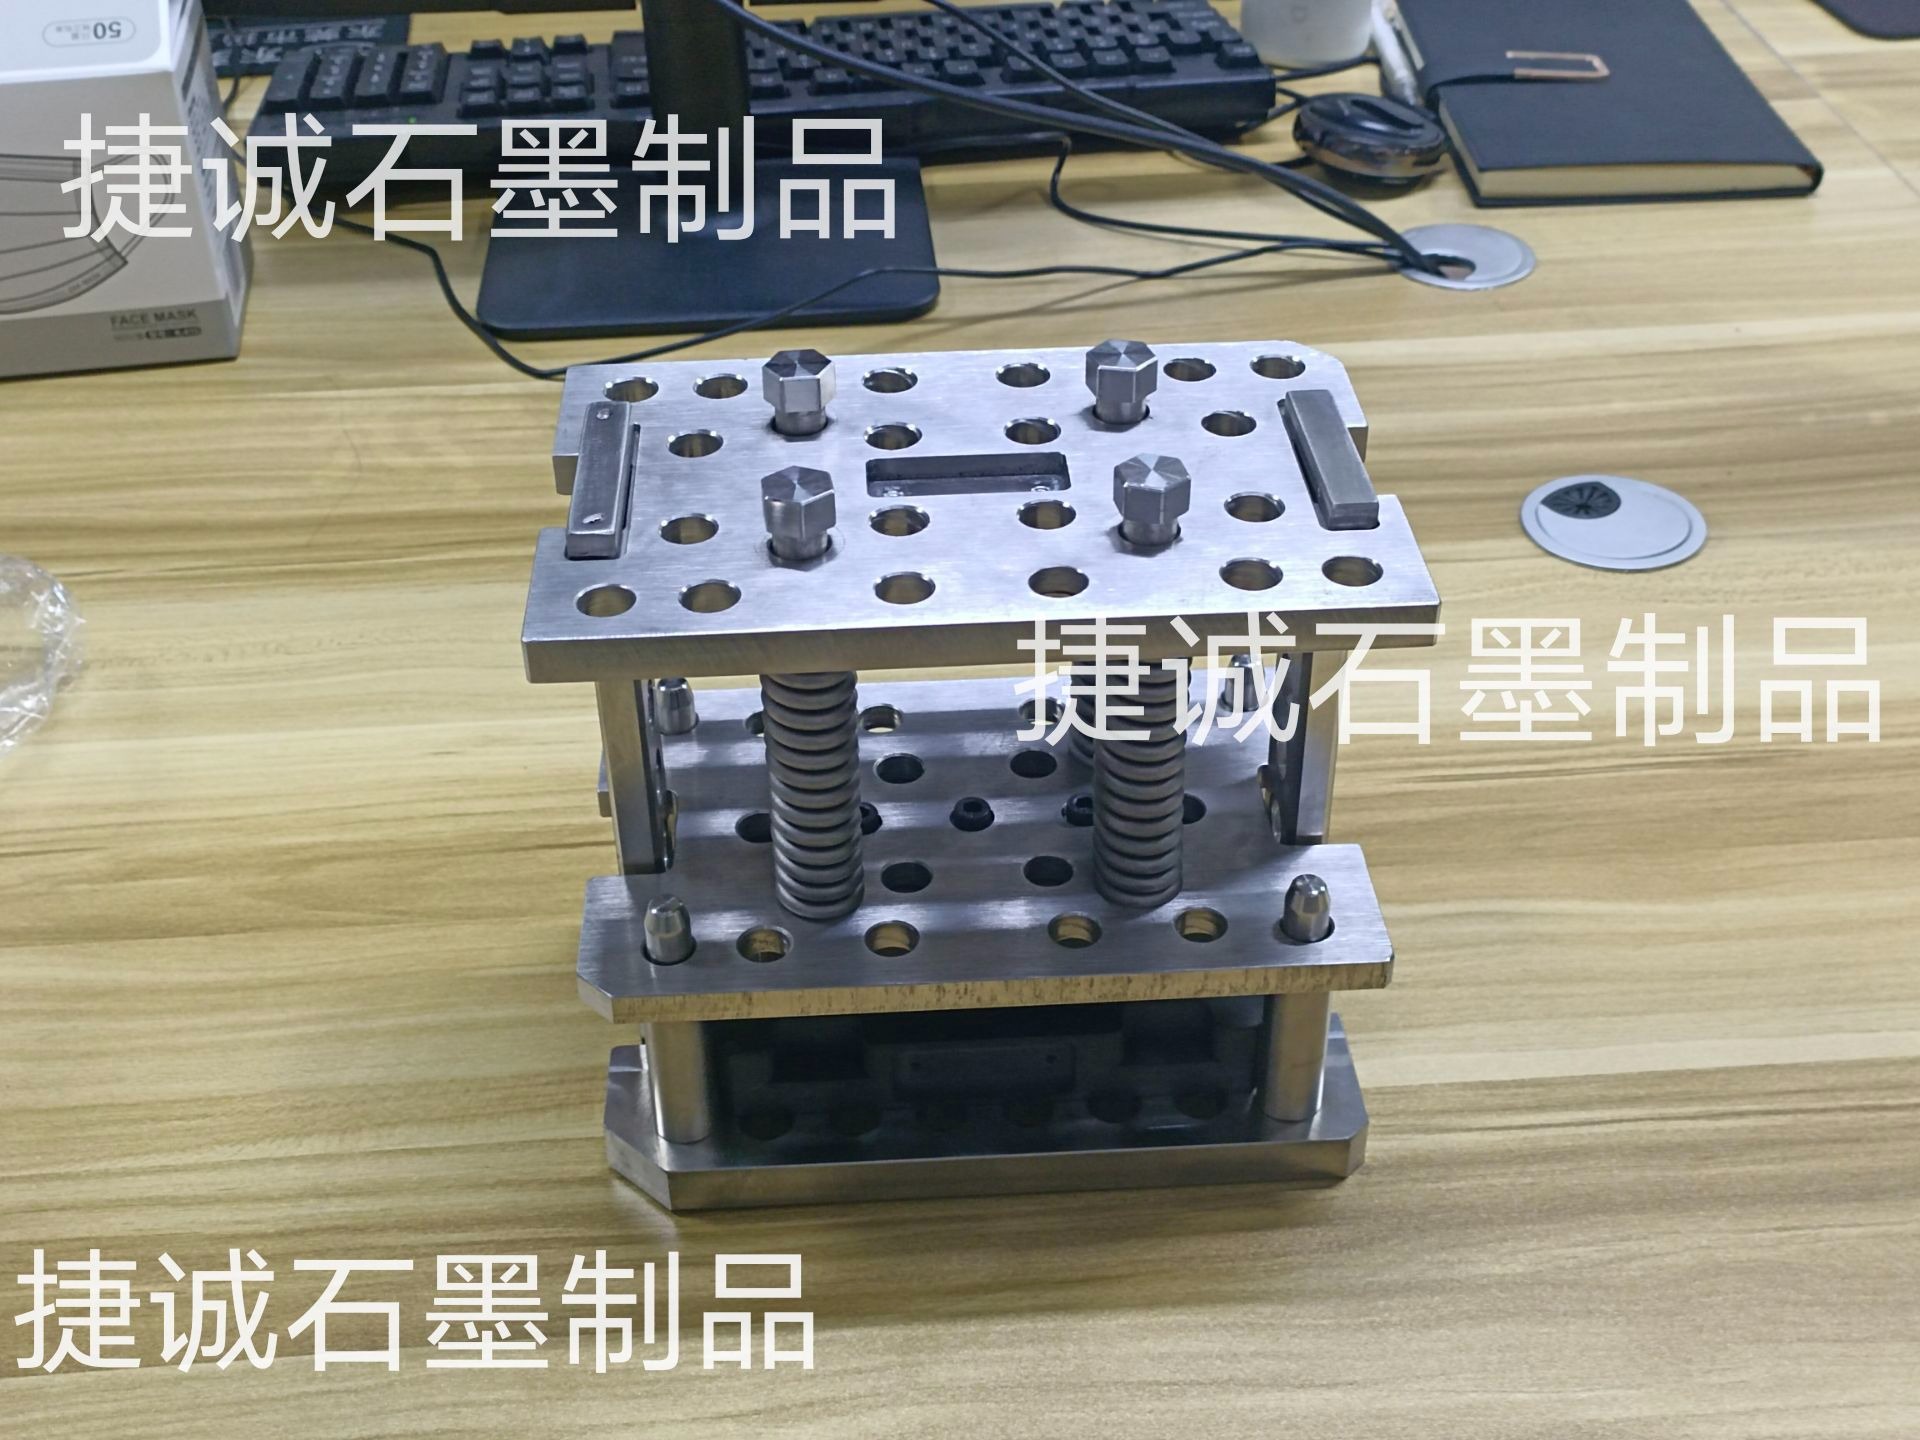
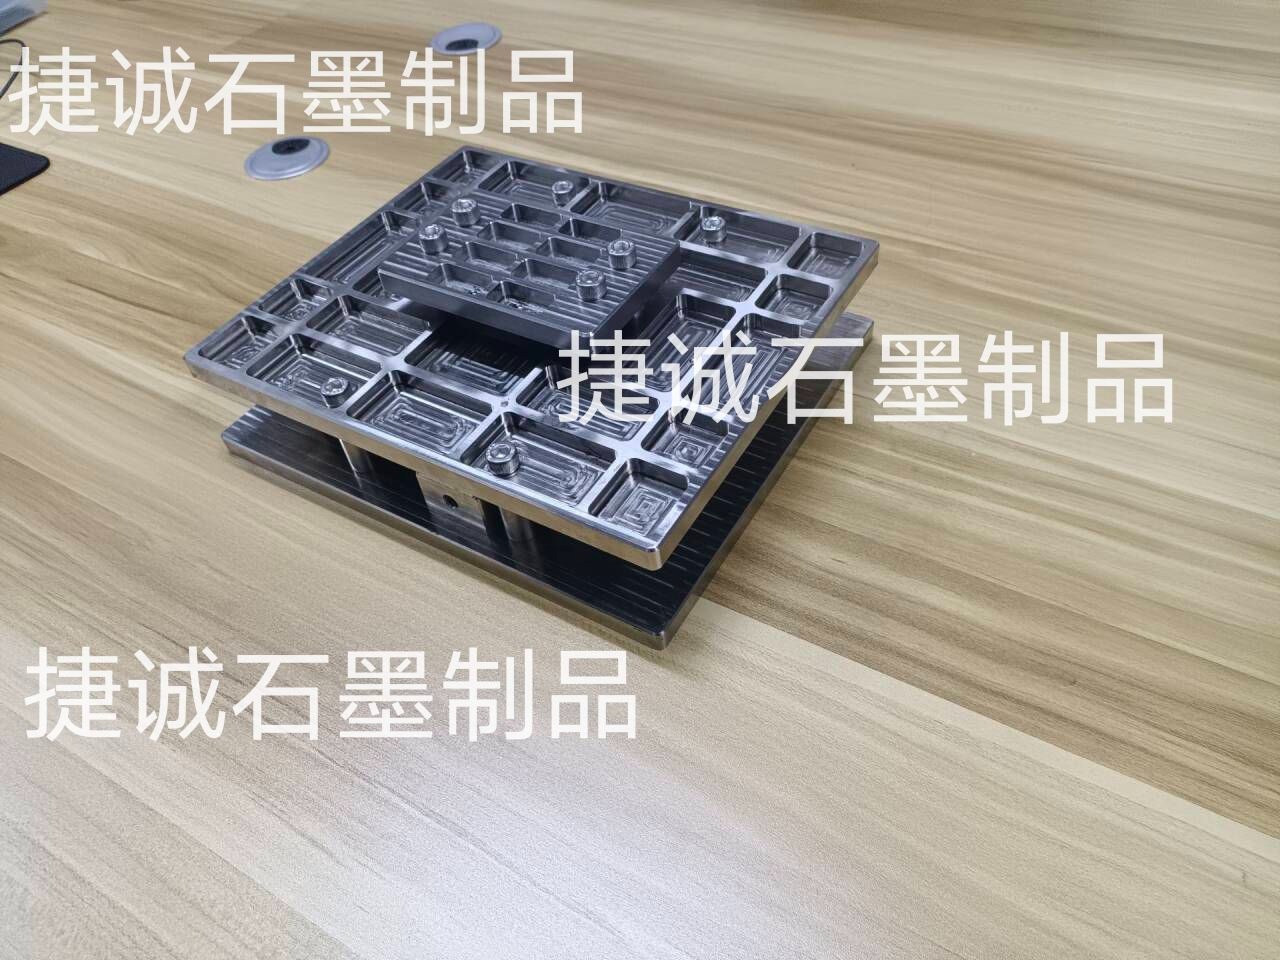
铝合金真空钎焊水冷板散热工装
铝合金真空钎焊水冷板散热工装的原理基于真空环境下的钎焊技能,经过准确操控温度、压力及资料特性,完成铝合金水冷板的高效、牢靠衔接,其中心关键如下:
一、真空钎焊技能基础
真空环境的效果:真空环境可明显下降氧分压,促进铝合金外表的氧化膜(如Al2O2)分化或蒸发,一起防止钎焊过程中金属的氧化污染。例如,Al2O2在高真空度下可分化,从而暴露出洁净的母材外表,为钎料潮湿提供条件。
钎料的挑选与行为
钎料成分:常用Al-Si系钎料(如含Si7%~12%),其中共晶成分(Si11.7%)的熔点为577°C,合适钎焊多种铝合金。
钎料潮湿机制:钎料熔化后,经过毛细效果填充母材空隙。在真空环境中,钎料与母材的相互效果更充分,形成致密的冶金结合。例如,Mg的参加可进一步下降氧化膜的影响,Mg蒸汽进入膜下与Si形成低熔点Al-Si-Mg合金,损坏氧化膜与母材的结合。
二、水冷板散热工装的规划原理
工装结构功能
定位与夹紧:工装需准确固定水冷板的各部件(如流道板、盖板、翅片),保证钎焊空隙均匀。例如,选用“井字状”工装与板状均力工装(如石墨板)合作,经过螺栓紧固(如120N·m扭矩)完成均匀压力分布,防止局部虚焊。
隔热与支撑:在工装中设置隔热层(如陶瓷或石墨),削减热传导对水冷板的影响,保证炉内温度均匀性。例如,隔热架选用等间距管件规划,下降热容量,加速升温/降温同步性。
热膨胀和谐:铝合金与工装资料的热膨胀系数需匹配,防止高温下因膨胀量差导致零件变形。例如,选用不锈钢或镍基合金作为工装主体资料,其热膨胀系数与铝合金接近,削减热应力。
弹性补偿机制:在工装中集成弹性元件(如高温弹簧或蝶形弹片),经过弹性变形吸收热膨胀差,保证夹紧力安稳。
三、工艺参数操控
温度曲线优化
升温阶段:缓慢升温至钎焊温度(如540°C保温50min,600°C保温60min),防止热应力集中。
保温阶段:保证钎料充分熔化并填充空隙,一起削减母材过热。例如,铝合金错位翅片型水冷散热器的钎焊工艺中,保温时间延长可明显提高钎着率(从57.3%提高至95.6%)。
降温阶段:操控冷却速率,防止因热收缩导致裂纹。真空环境可加速均匀冷却,削减剩余应力。
压力与空隙操控
夹紧力需适中:过大会导致零件变形,过小则可能虚焊。例如,铝合金散热器的钎焊实验表明,120N·m的螺栓紧固力矩可完成97.6%的钎着率。
钎焊空隙:通常操控在0.05~0.2mm,经过工装精度和钎料流动性共同保证。
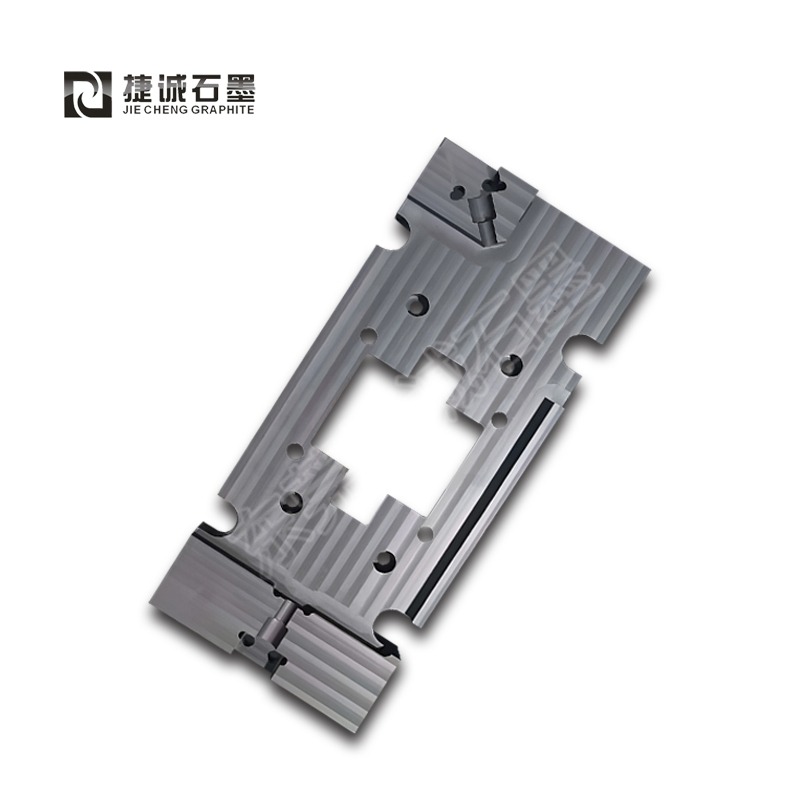
四、优势与使用场景
中心优势
高精度衔接:真空环境防止氧化和杂质残留,接头致密光亮,机械强度和耐腐蚀性优异。
杂乱结构适配:可焊接异种资料(如铝-铜复合)和杂乱流道规划,满意高功率密度散热需求。
批量生产功率:真空钎焊炉可一起处理多个工件,且工艺安稳性高,合适大规模制作。
典型使用
电力电子:用于SiC、IGBT等功率器材的散热,保证长时间运转的牢靠性。
新能源电池:制作电池水冷板,有用散去运转热量,提高电池寿命和安全性。
航空航天:衔接微通道热交换器、飞机传感器等高精度部件,满意苛刻工况要求。