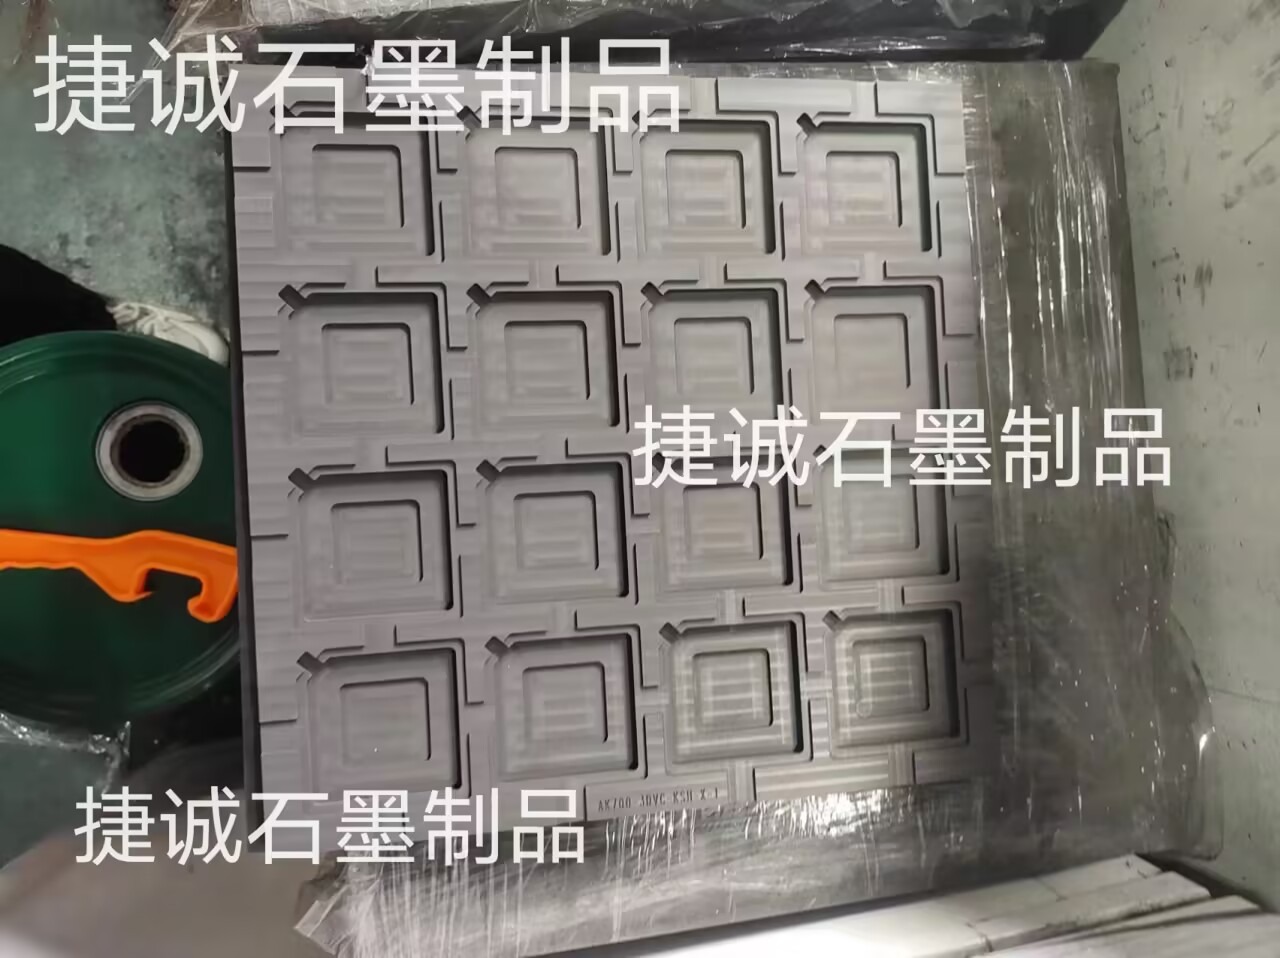
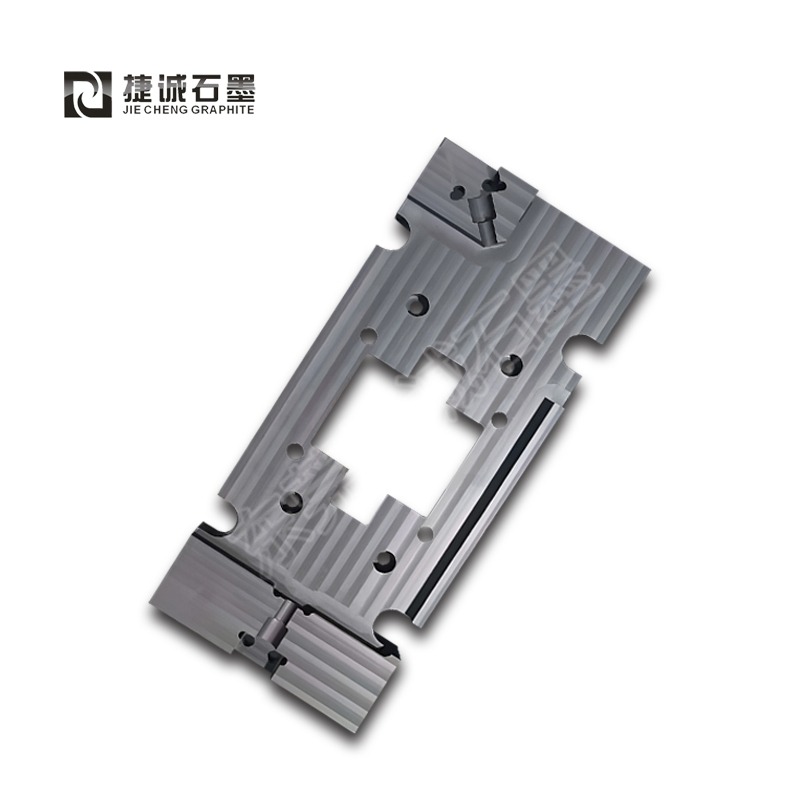
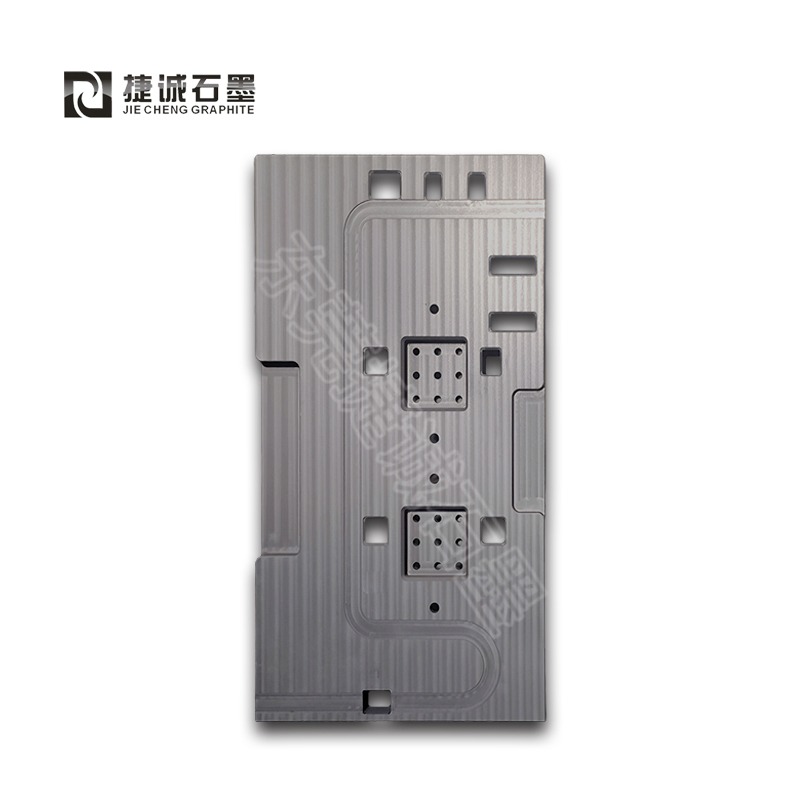
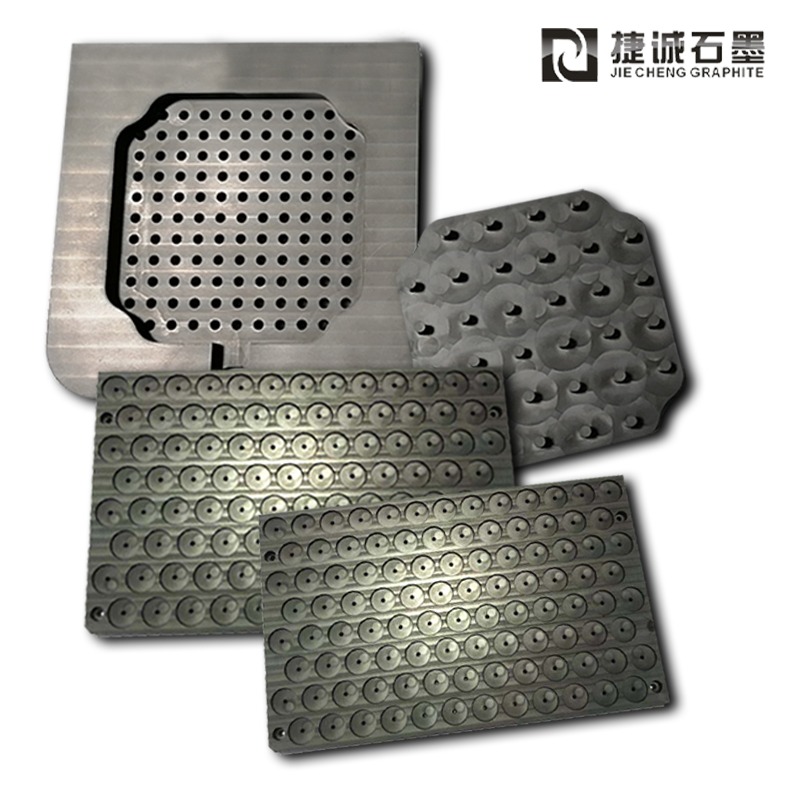
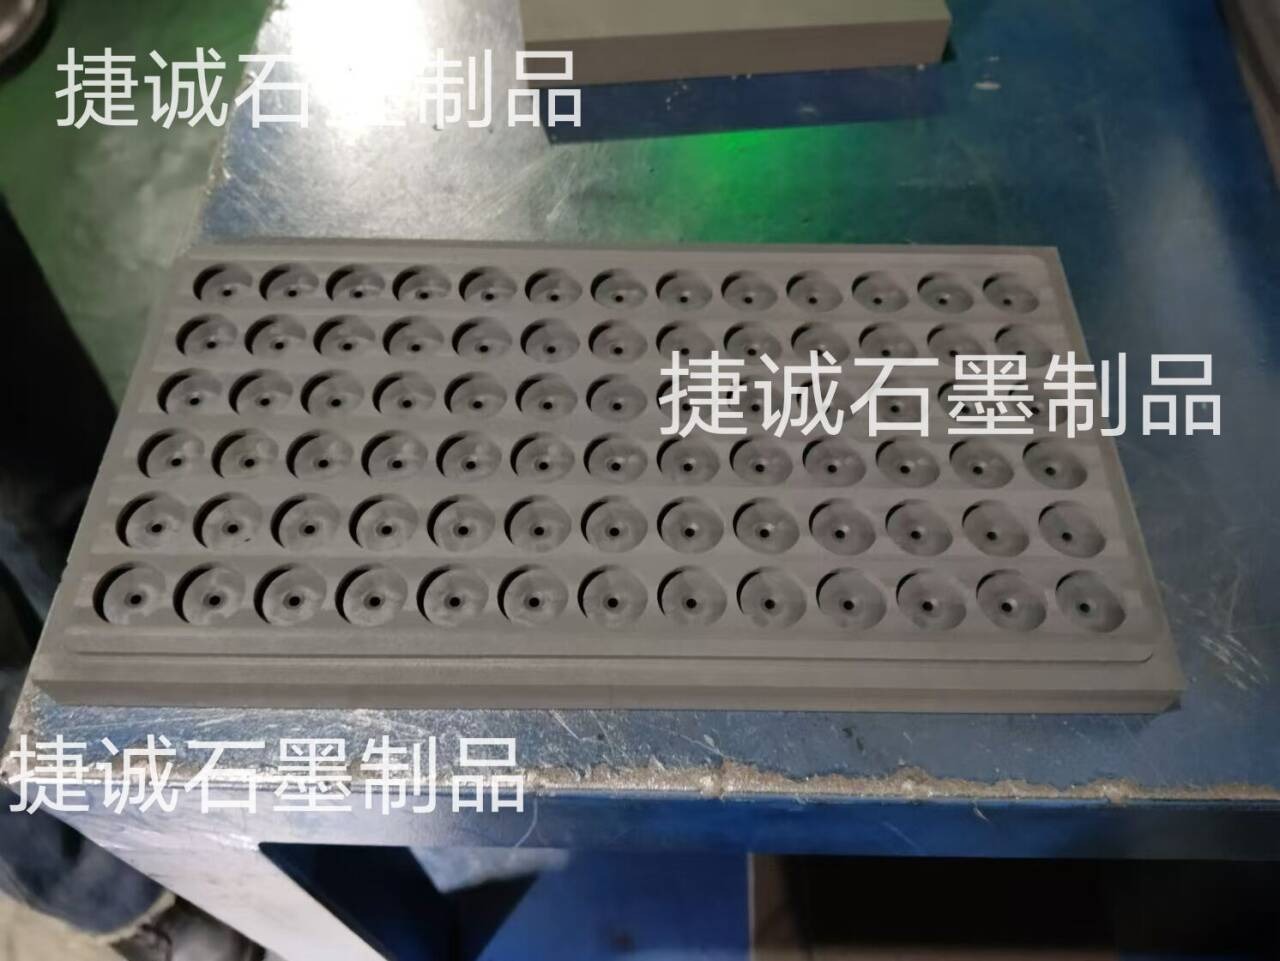
电子元器件焊接成型模具
电子元器材焊接成型(烧结/共晶焊)石墨模具精度
适用:玻封二极管、功率芯片、晶圆共晶焊、引线结构烧结石墨治具/模具,分为一般量产款、高端精密款、超高端SiC涂层款
一、中心精度指标(职业通用)
1. 型腔尺度公役
惯例玻封二极管、一般功率器材:±0.01~±0.02 mm
晶圆共晶、IGBT、高密度阵列封装:±0.005~±0.01 mm
超精纤细腔(小芯片、微型器材):±0.003~±0.005 mm
要点:SiC涂层模具,涂层会增加几微米厚度,涂层完成后有必要二次精磨复测尺度,不然型腔尺度会超差。
2. 方位度(多孔阵列最关键)
一般多腔模具:型腔孔位方位度≤0.02mm
半导体高密度阵列:型腔方位度≤0.005~0.01mm
方位度不合格会形成芯片偏位、焊接偏移、虚焊。
3. 形位公役(平面度、平行度、垂直度)
基准面平面度:
惯例:≤0.02mm/100mm
高端共晶焊:≤0.005mm/100mm
平行度:≤0.005~0.01mm
垂直度:≤0.01mm
平面度差→芯片/基板受力不均,焊接空泛、翘曲、器材分层。
4. 外表粗糙度Ra
CNC精铣石墨:Ra1.6~3.2μm
精磨抛光石墨/CVD-SiC涂层面:Ra 0.4~0.8μm
低粗糙度:削减石墨微粉附着,下降刮伤芯片、基板风险。
二、精度分级对照表
表格
| 模具类型 | 型腔尺度公役 | 方位度 | 平面度 (100mm) | 适用场景 |
| 一般玻封石墨模具 | ±0.01~0.02mm | ≤0.02mm | ≤0.02mm | DO 系列玻封二极管、中小批量分立器材烧结 |
| 精密功率器材石墨模具 | ±0.005~0.01mm | ≤0.01mm | ≤0.01mm | 功率芯片、基板共晶、引线结构热处理 |
| 高端 SiC 涂层石墨模具 | ±0.003~0.005mm | ≤0.005mm | ≤0.005mm | 晶圆共晶、IGBT、MEMS、车规半导体封装 |
三、影响精度的关键因素
1. 石墨原料:细晶/等静压高纯石墨更容易安稳维持高精度;粗晶石墨加工易崩边,很难做到±0.005mm。
2. 加工方法:石墨专用高速CNC+金刚石刀具;超高精度需求后续研磨抛光。
3. 热变形:石墨本身热膨胀很小,但反复高温循环后,型腔会缓慢磨损,精度会逐渐衰减,需求定时检测。
4. 涂层影响:CVD-SiC涂层堆积厚度5~20μm,会改变型腔尺度,有必要预留加工余量,涂层后二次精加工。
5. 脆性约束:石墨薄壁、细小尖角结构很难做到极高公役,容易崩损。
四、精度缺乏带来的焊接不良后果
1. 型腔尺度偏大:芯片晃动,焊接偏移、偏芯;
2. 型腔尺度偏小:芯片放不进去,装料刮伤器材;
3. 平面度差:焊接压力不均匀,产生大量空泛,下降器材可靠性;
4. 阵列方位度超差:整盘产品批量对位不良;
5. 外表粗糙:藏粉尘,高温下碳粉脱落,形成芯片漏电。
五、检测手法
三坐标 CMM:检测尺度、方位度、形位公役;
光学轮廓仪:平面度扫描、粗糙度;
体视显微镜:查看崩边、刀纹;
实物试配验证:用客户芯片/基板试装承认。