液冷板不锈钢钎焊石墨模具
液冷板不锈钢钎焊石墨模具完好工作原理
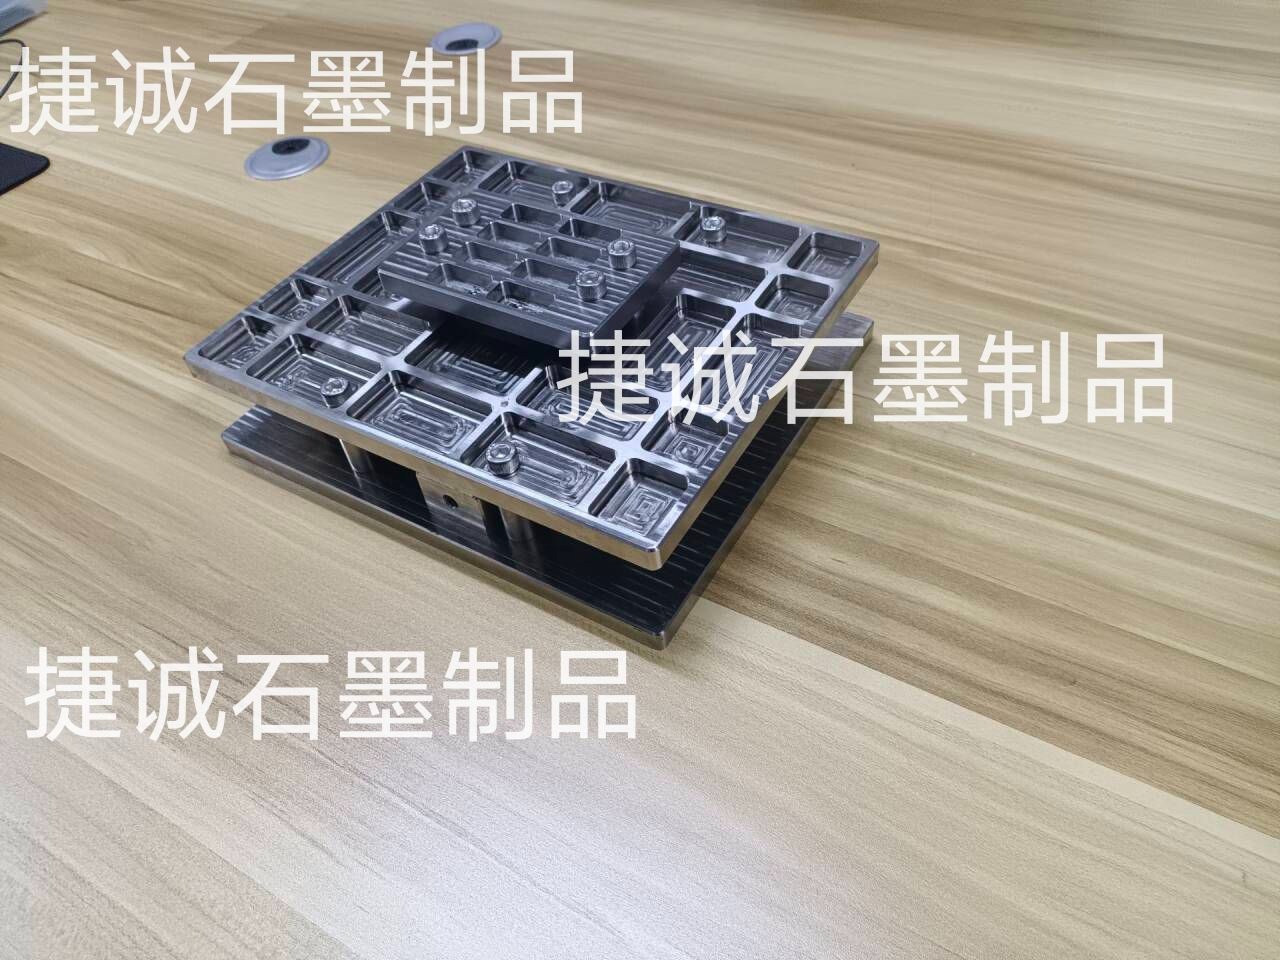
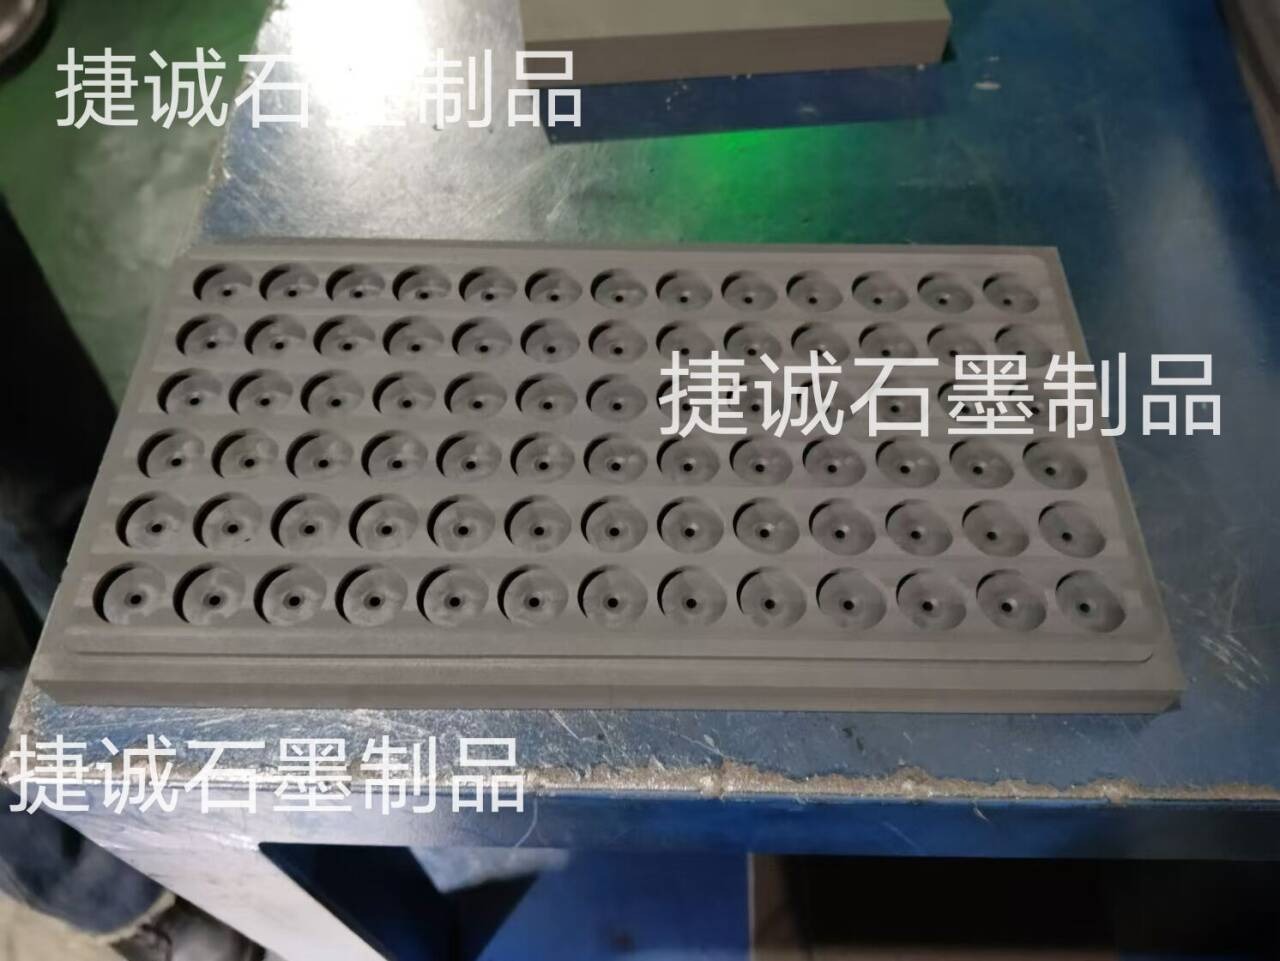
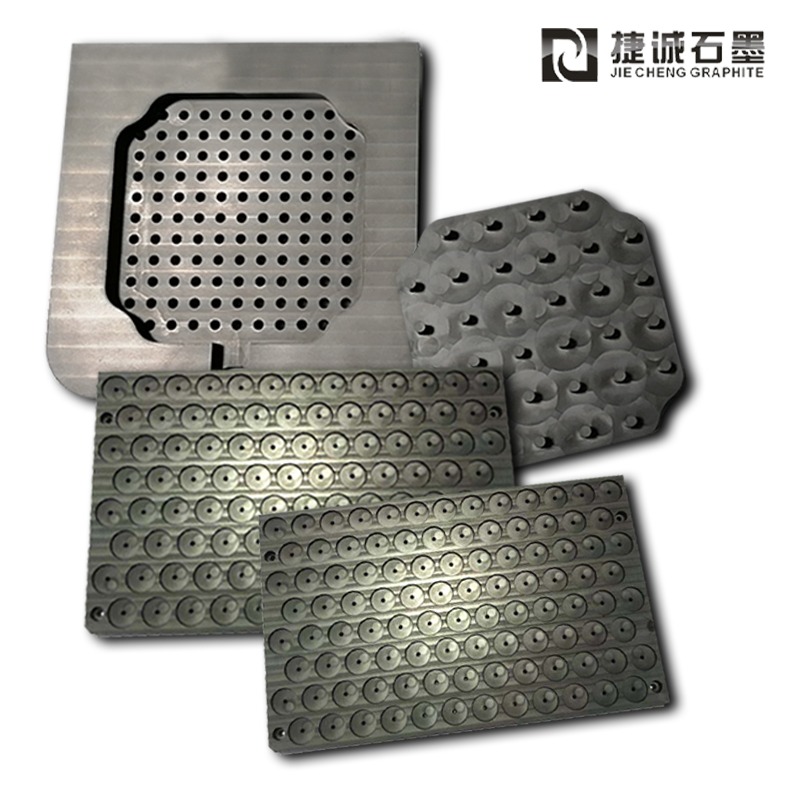
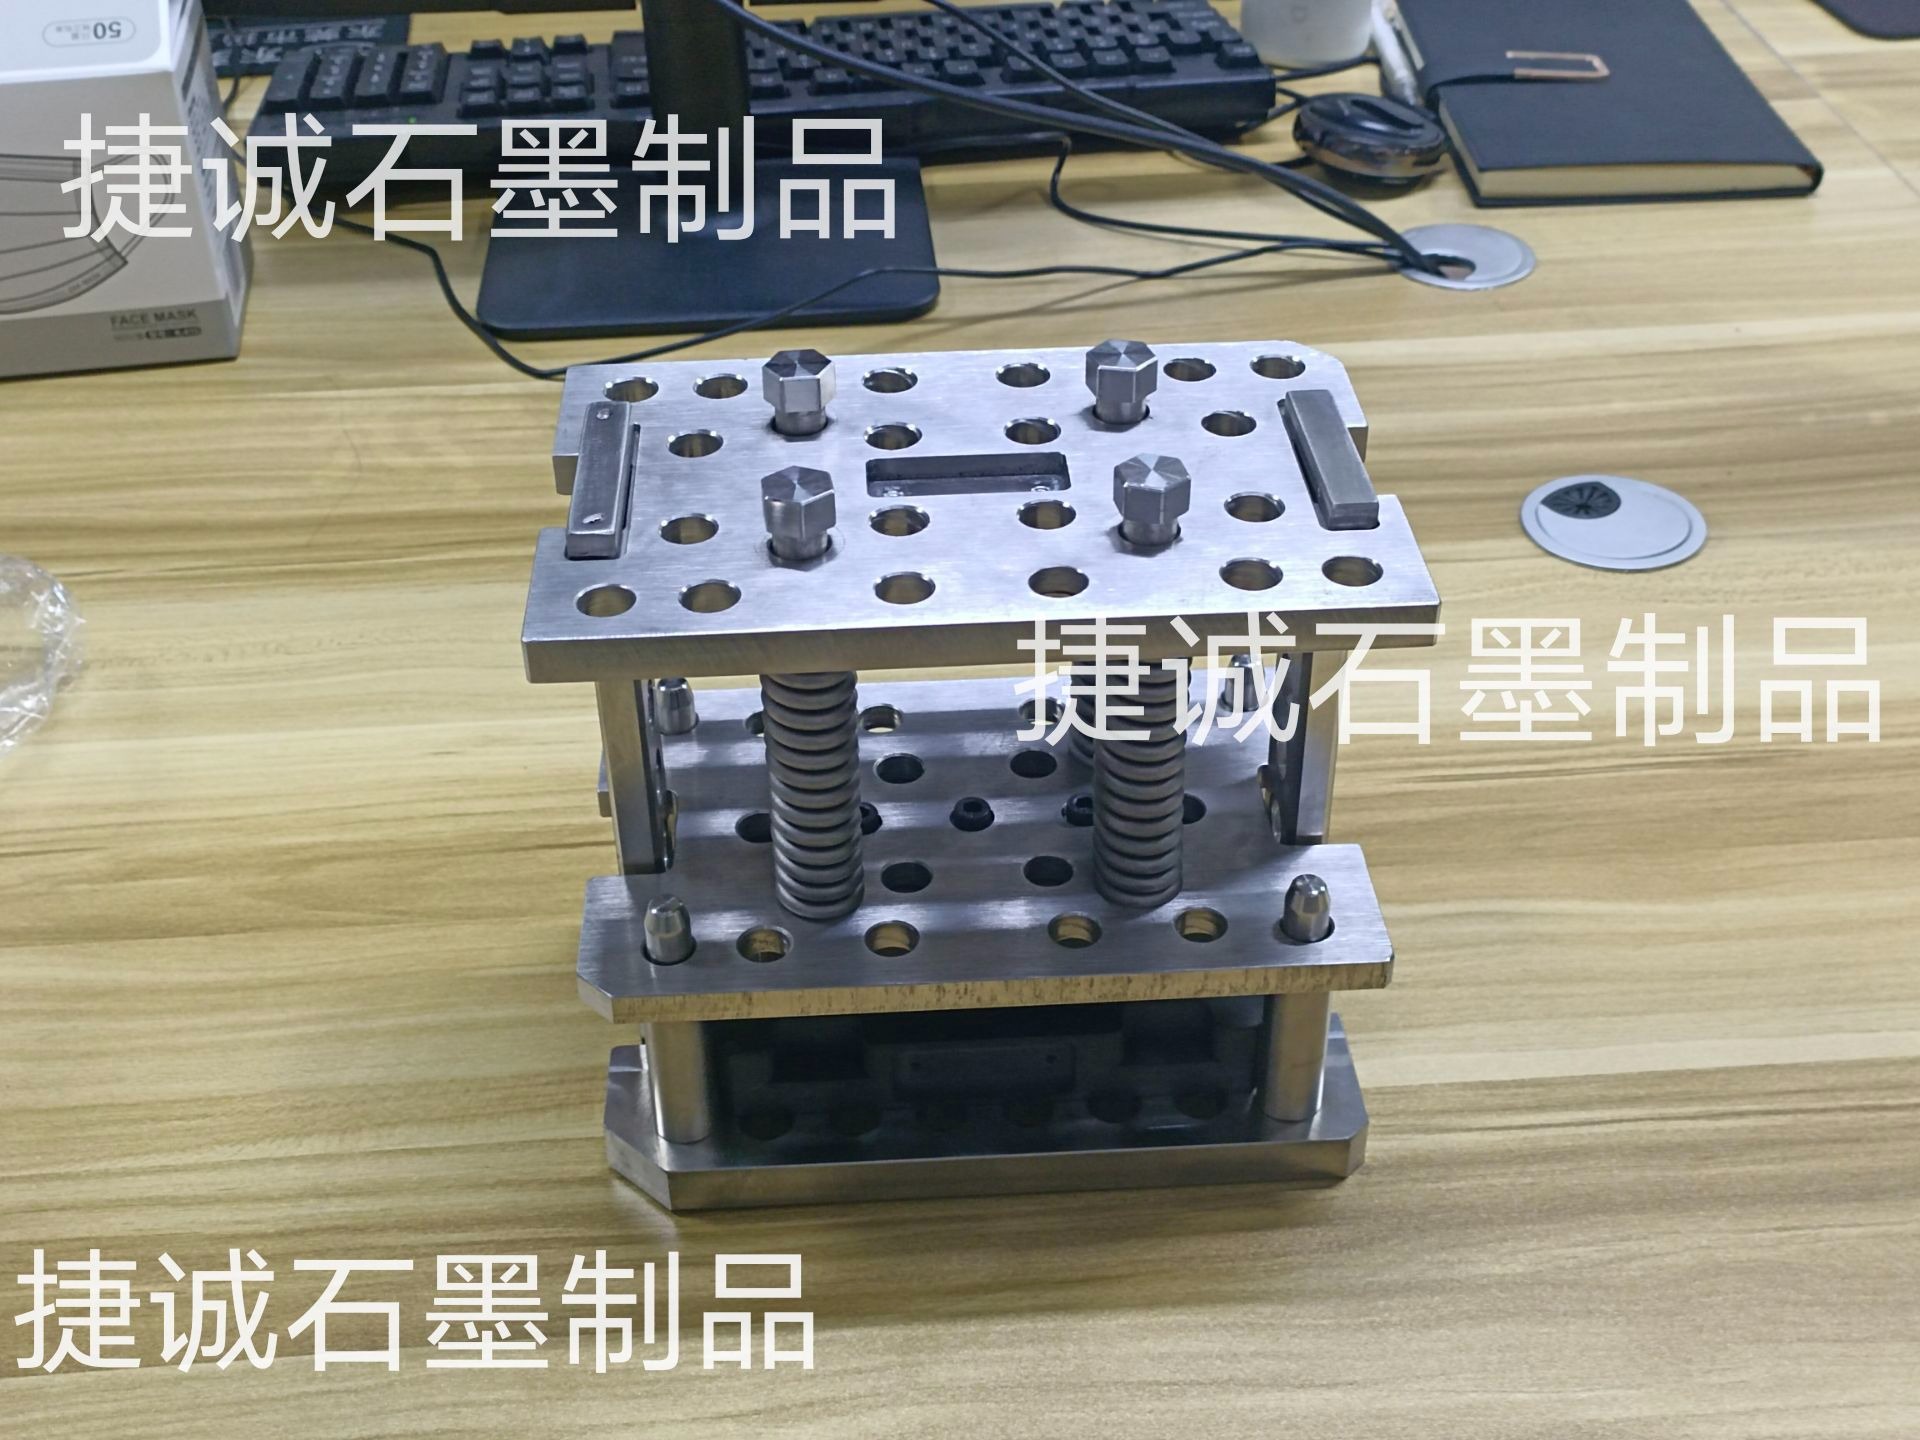
整套模具分为不锈钢承压外框、高纯石墨上下型腔两大主体,合作真空热压炉完成不锈钢液冷板真空钎焊,原理分为压力传导、温度均衡、尺度定型、排气除杂、阻隔防粘五大中心逻辑。
一、压力均匀传导原理(不锈钢结构作用)
将叠合好的不锈钢液冷板、钎料箔放入石墨上下模之间,整套模具推入真空热压炉;
液压压机压力先作用在310S不锈钢外框上,金属结构把集中压力分散铺满整块石墨板面,避免石墨单点受压崩裂;
压力透过石墨均匀压在超薄不锈钢板材表面,牢牢压紧微流道、板材夹层,焊接进程防止薄板鼓包、流道塌陷、分层开缝;
不锈钢结构一起起到限位作用,高温下约束液冷板横向位移,确保批量产品外形尺度统一。
二、全域均温控变形原理(石墨中心优势)
石墨导热系数远高于不锈钢,炉内加热时热量快速在石墨模体内均匀分散,整副模具温差控制在 ±2℃以内;
不锈钢薄板本身导热慢,单独用不锈钢夹具会呈现边缘温度低、中间温度过高,局部过热造成板面翘曲;石墨型腔紧贴工件,同步给板材均匀加热;
石墨热膨胀系数仅为不锈钢的1/10,重复 600~950℃高温循环,型腔概括简直不会胀大变形,精准锁住液冷板厚度、流道深度尺度,确保批量产品一致性。
三、微孔排气,消除焊缝气孔漏水原理
石墨材料内部存在很多细微连通孔隙,是天然透气介质:
升温进程中,不锈钢夹层内残留水汽、脱脂剂、钎焊助剂受热挥发产生气体;
气体不会封闭困在板材焊缝内部,而是透过石墨微孔向外分散,被真空机组持续抽走;
避免气体滞留形成气孔、虚焊、微泄漏,大幅提升液冷板焊接密封性与良品率。
四、高温惰性阻隔、不粘模不污染工件
石墨化学性质稳定,高温下不与不锈钢、铜基钎料产生冶金反响:
钎料熔化活动时不会粘连石墨型腔,出炉后可轻松脱模,无需额外阻隔涂层;
不会向不锈钢板面渗碳,成品表面光洁无黑斑、划痕,减少后道打磨返修工序;
不锈钢外框隔绝炉内少数氧气,减缓石墨边角氧化损耗,延伸模具运用炉次。
五、热胀间隙复合适配原理(不锈钢 + 石墨配套逻辑)
不锈钢热胀量大、石墨热胀极小,加工时预先在石墨与不锈钢框之间预留 0.05~0.1mm 均匀间隙:
高温加热时不锈钢结构向外扩张,不会向内揉捏石墨模芯;
冷却收缩后二者依旧不会卡紧、磕碰,长时间循环运用石墨不易呈现裂纹;
损耗后可单独取出石墨芯更换,不锈钢结构可重复长时间运用,降低生产成本。
完好流程极简总结
装料入模→压机施压,不锈钢框分散压力压紧工件→炉体加热,石墨快速均匀导热防板材翘曲→钎料熔化,石墨微孔排出夹层废气根绝漏焊→高温惰性不粘模→冷却出炉,完好成型密封不锈钢液冷板。